


A 3LPE (Three-Layer Polyethylene Coated Pipe) bevonatú csövet fúziós kötésű epoxi alapozó, kopolimer ragasztó és extrudált polietilén külső réteg védi. A bevonatrendszert varrat nélküli vagy hegesztett acélvezetékre kell felhordani. Az FBE alapozót közvetlenül a fújt és fűtött acélfelületre hordják fel, létrehozva az elsődleges korrózióvédelmi felületet; A ragasztó biztosítja a kémiai és mechanikai kötést az epoxi és a polietilén között; a PE réteg pedig biztosítja a cső védelméhez szükséges vastagságot, szívósságot és nedvességállóságot az emelés, szállítás, tárolás, árokba helyezés és visszatöltés során. A rendszert jellemzően földbe süllyesztett olaj-, gáz- és szállítóvezetékekhez, gyűjtővezetékekhez, folyók kereszteződéseihez és nedves vagy korrozív talajokon átvezető útvonalakhoz írják elő, ahol a korrózióállóságot ütés, benyomódás és kopás elleni védelemmel kell kombinálni. Merevlemez-ellenállás, kőzettöltés, megemelt üzemi hőmérséklet vagy betonballaszt bevonat esetén a bevonat osztálya, a kopásvédelem, a vágási geometria és a terepi fugák kompatibilitása projektspecifikus minősítést igényel.
A 3LPE bevonatrendszert integrált, szabványokon alapuló korrózióvédelmi rendszernek kell tekinteni, amelyet a meghatározott üzemi feltételekre terveztek, minősítettek és ellenőrzöttek, nem pedig három bevonatréteg egyszerű kombinációjának. A bevonatnak hatékonyan kell ellenállnia a talajoldali szennyeződéseknek és a várható hőciklusoknak; ezeket a tulajdonságokat azonban nem szabad felhasználni a hiányos FBE-fedettség, az elégtelen FBE-kötés vagy a nem megfelelő ragasztótapad kompenzálására.
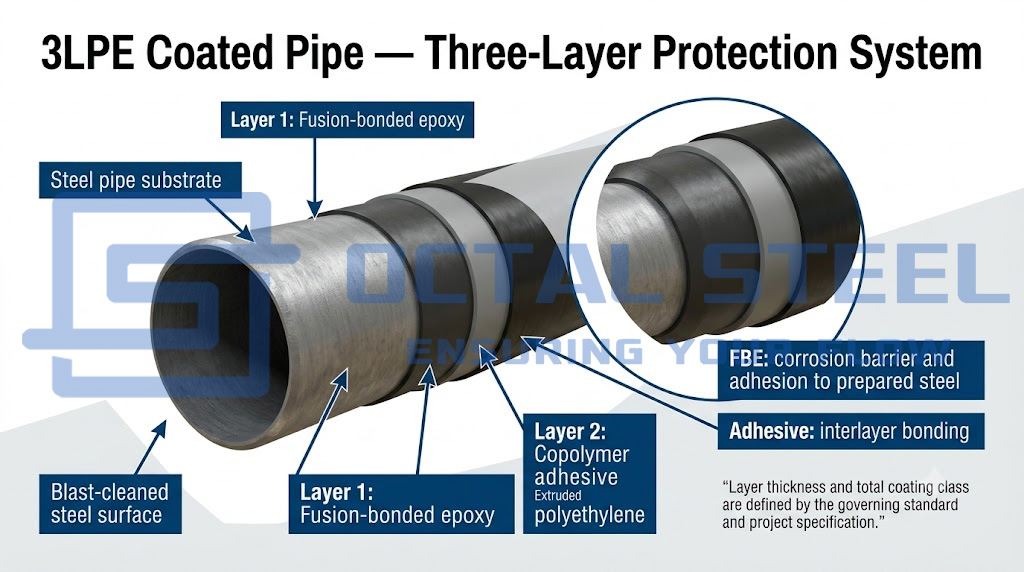
A GNEE 3LPE bevonatú csöveket szállít varrat nélküli alapcsővel, HFW/ERW, LSAW és SSAW eltemetett vagy víz alá süllyesztett olaj-, gáz- és szállítóvezetékekhez. Az alapcső és a bevonat követelményei összehangolhatók az API Spec 5L, ISO 3183, ISO 21809-1, DIN 30670-1, CSA Z245.21 szabványokkal és jóváhagyott projektspecifikációkkal. A következő táblázat a 3PE bevonatrendszerben lévő egyes rétegek funkcióját és elsődleges elfogadási szempontját különválasztja.
| Fedőréteg | Anyag | Mérnöki funkció | Elsődleges elfogadási probléma |
|---|---|---|---|
| Első réteg | Fúziós kötésű epoxi (FBE) | Az előkészített acélhoz tapad, és biztosítja az elsődleges korrózióvédelmi felületet | Felületi tisztaság, profil, felhordási hőmérséklet, térhálósodás és filmfolytonosság |
| Második réteg | Kopolimer vagy ojtott ragasztó | Kémiailag és mechanikusan összeköti az epoxit a polietilén réteggel | Anyagkompatibilitás, extrudálási hőmérséklet és alkalmazási ablak |
| Harmadik réteg | extrudált polietilén | Nedvességállóságot biztosít, és védi az alatta lévő rétegeket az ütésektől, a benyomódástól és a kopástól | Teljes vastagság, folytonosság, ütésállóság és kezelési sérülés |
A 3LPE bevonatú cső specifikációi
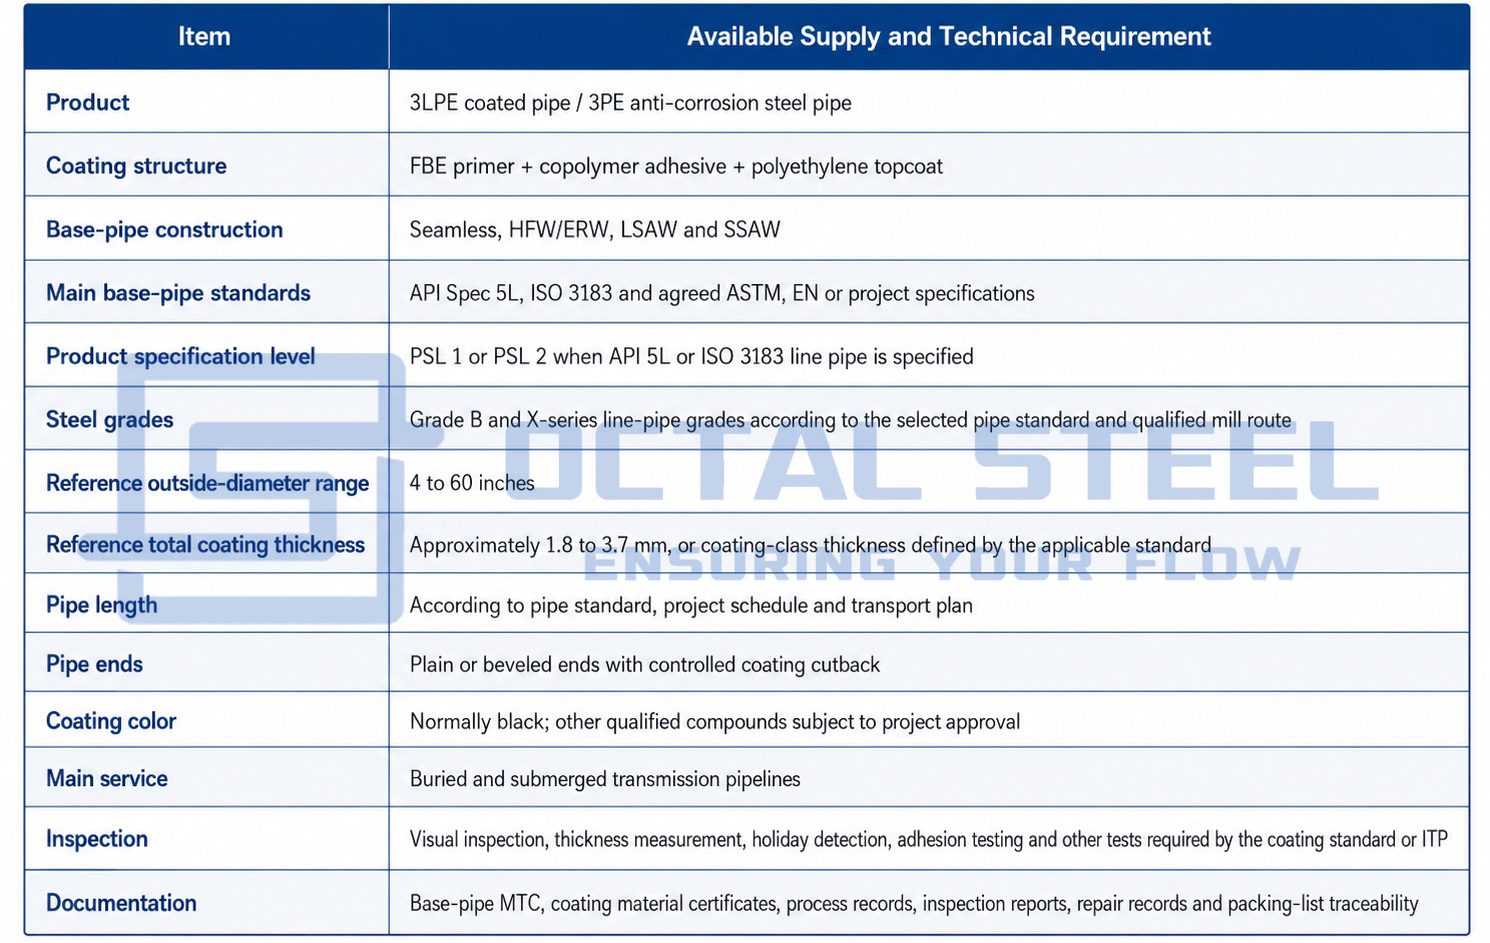
A szállítási tartomány 4–60 hüvelyk, a bevonat referenciatartománya pedig körülbelül 1,8–3,7 mm. A végső rendelkezésre állás az alapcső méretétől, a bevonatsor kapacitásától, a bevonat osztályától és a projekt minősítésétől függ.
Letöltés: 3LPE_Coated_Pipe_Specification_and_Ordering_Guide.pdf
3LPE Pipeline szabványok és megfelelőség
Az alapcsövet és a külső bevonatot különböző műszaki dokumentumok szabályozzák. Az alapcső tanúsítványa igazolja az acélterméket. Ez önmagában nem igazolja, hogy a külső bevonat megfelel a projektbevonat-specifikációnak.
| Szabály | Hatókör 3LPE csőrendelésben |
|---|---|
| ISO 21809-1:2018 | Növényi felhordású háromrétegű PE és PP külső bevonatok földbe süllyesztett acélcsövekhez |
| DIN 30670-1:2024 | Gyárilag felvitt extrudált polietilén bevonatok acélcsöveken és idomokon |
| CSA Z245.21:22 | Acélcsövek növényi polietilén bevonatának minősítése, alkalmazása, ellenőrzése, tesztelése, kezelése és tárolása |
| API specifikáció 5L | A varrat nélküli és hegesztett acélcsővezeték gyártási és átvételi követelményei |
| ISO 3183:2019 | PSL 1 és PSL 2 varrat nélküli és hegesztett acélcső csővezetékes szállítórendszerekhez |
| ISO 8501-1 | Az acélfelület tisztaságának vizuális értékelése bevonatolás előtt |
| ISO 8502 sorozat | Por, oldható sók és egyéb felületi szennyeződések értékelése |
| ISO 8503 sorozat | Szórásos felületi profil mérése, értékelése |
| Projektbevonat specifikáció | Hőmérséklet osztály, vastagsági osztály, csökkentés, vizsgálat gyakorisága, elfogadási kritériumok és dokumentáció |
Az ISO 3183:2019 2026-os felülvizsgálata után is érvényben marad, és a PSL 1 és PSL 2 varrat nélküli és hegesztett acélcsövekre vonatkozik. A DIN a DIN 30670-1:2024 szabványt a jelenlegi gyárilag alkalmazott extrudált PE bevonat szabványként sorolja fel, míg a CSA Z245.245.245.21:2 minősítési követelményeket, felhordást, kezelést és ellenőrzést tartalmaz.
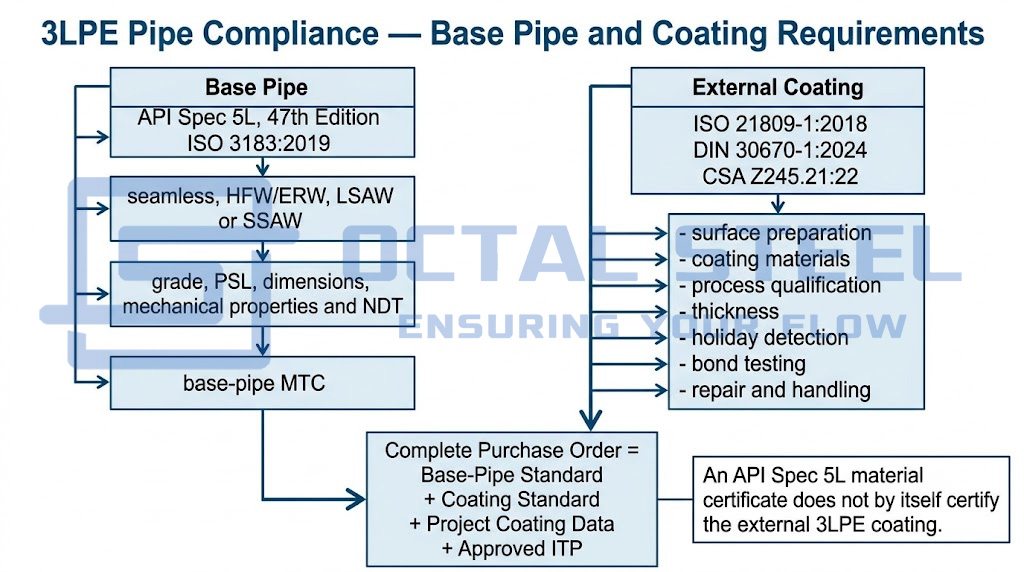
Ezért a megrendelésnek mindkét dokumentumot azonosítania kell, például:
API Spec 5L PSL 2 vezetékes cső 3LPE külső bevonattal, amely megfelel az ISO 21809-1 szabványnak, beleértve a meghatározott bevonatosztályt, tervezési hőmérsékletet, minimális vastagságot, vágást és projekt ITP-t.
Ha csak az „API 5L 3LPE cső” feliratot írják le, akkor a bevonat osztálya és az elfogadási követelmények hiányosak.
A 3LPE bevonat jellemző vastagsága
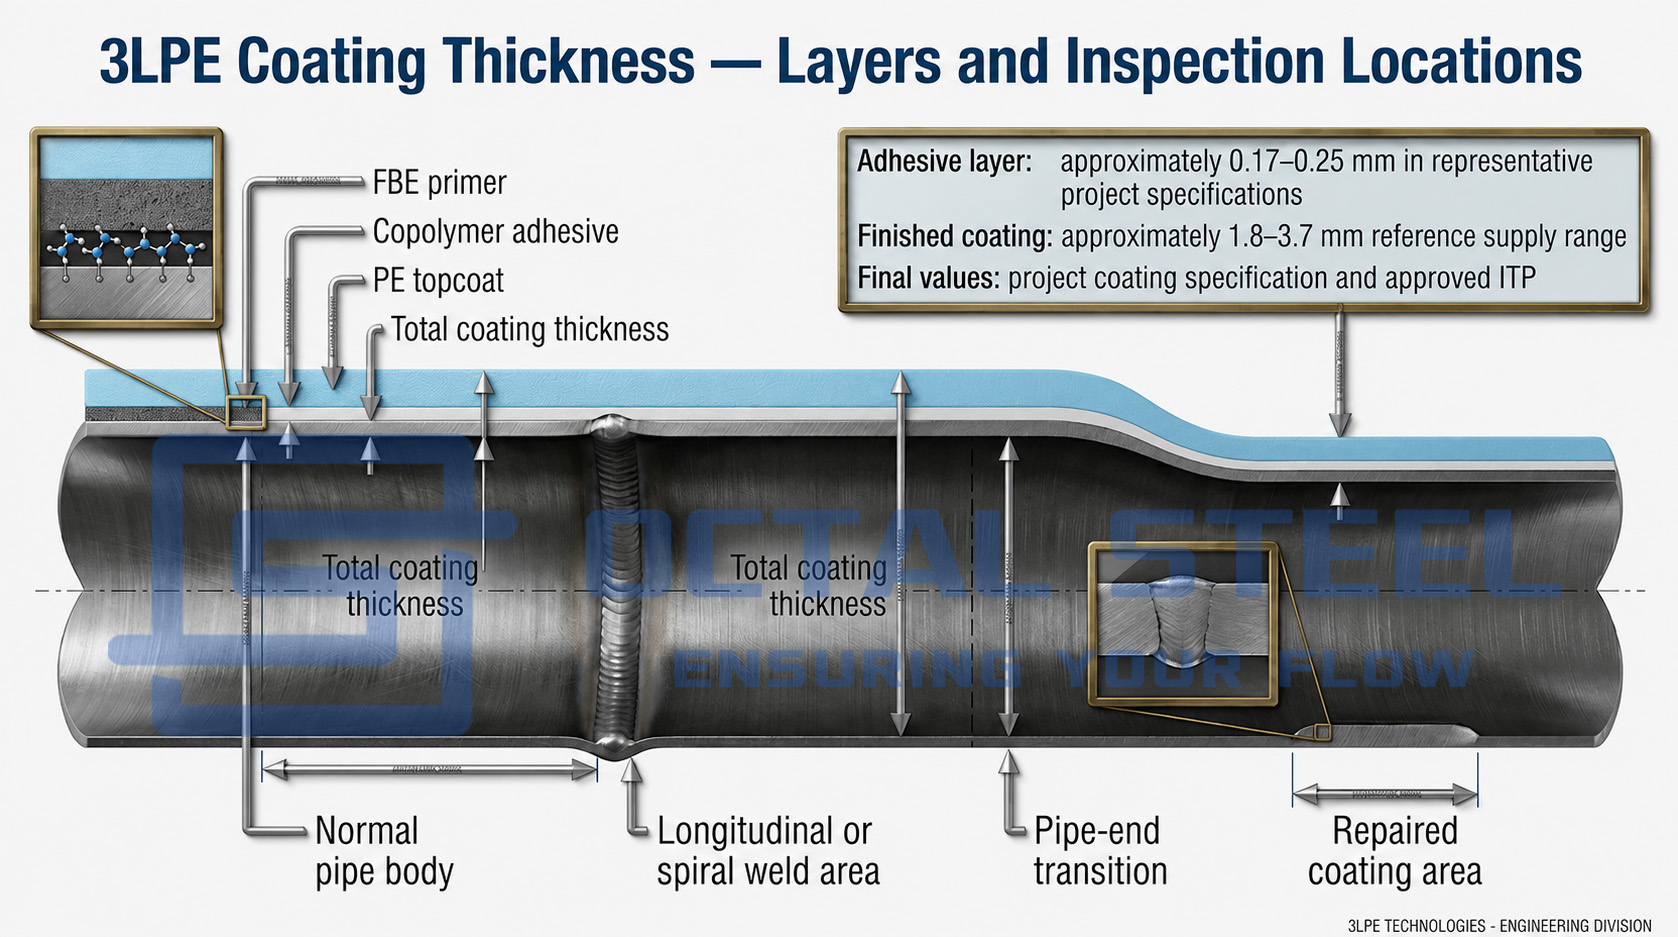
A 3LPE cső teljes vastagságát a cső átmérője, a bevonat osztálya, az üzemi hőmérséklet, a kezelési kockázat és a projekt specifikációja határozza meg. Nem szabad egyetlen egyetemes értékként kezelni.
A reprezentatív rendszer a következőket tartalmazhatja:
- FBE alapozó: általában minimális száraz rétegvastagságként van megadva;
- ragasztóréteg: általában 0,17–0,25 mm a projekt specifikációiban;
- PE réteg: a kívánt teljes vastagság eléréséhez igazítva;
- teljes kész bevonat: jellemzően körülbelül 1,8-3,7 mm-en belül van a szabványos termékcsaládoknál.
Ezek a számadatok referenciaértékek, nem automatikus elfogadási feltételek. A közzétett kezelői specifikációk azt mutatják, hogy a minimális teljes vastagság a cső külső átmérőjétől függően változhat. Egy nyilvános projektspecifikáció például 2,5, 2,8, 3,0 és 3,3 mm-es minimális vastagsági kategóriákat határoz meg a csőátmérők növelésére.
Az ajánlatkérésben fel kell tüntetni:
- minimális FBE vastagság;
- minimális ragasztóvastagság;
- minimális teljes bevonatvastagság;
- normál vagy megerősített bevonatosztály;
- helyi vastagság a megengedett minimálisnál kisebb;
- vastagságmérés gyakorisága;
- ha további kopásálló védelemre van szükség.
3LPE vs FBE vs 3LPP bevonat
Az FBE, 3LPE és 3LPP egymáshoz kapcsolódó, növényi csőbevonat rendszerek. Az FBE közvetlen korróziógátló védőréteget képez az előkészített acélfelületen, és használható önmagában vagy alapozó bevonatként a 3LPE és 3LPP rendszerekben. A 3LPE ragasztót és polietilén réteget ad az ütés-, kopás- és nedvességállóság javítása érdekében, míg a 3LPP polipropilént használ, hogy magasabb hőmérsékleten jobb teljesítményt nyújtson.
Az e rendszerek közötti választás az üzemi hőmérséklettől, a beépítési módtól, a talaj- és töltési állapottól, a beavatkozás kockázatától, a terepi kötés kompatibilitásától és a teljes bevonatrendszer minősített határaitól függ. Az alábbi táblázat összehasonlítja annak szerkezetét, viselkedését a szolgáltatásban, az ellenőrzési fókuszt és a fő kiválasztási korlátozásokat.
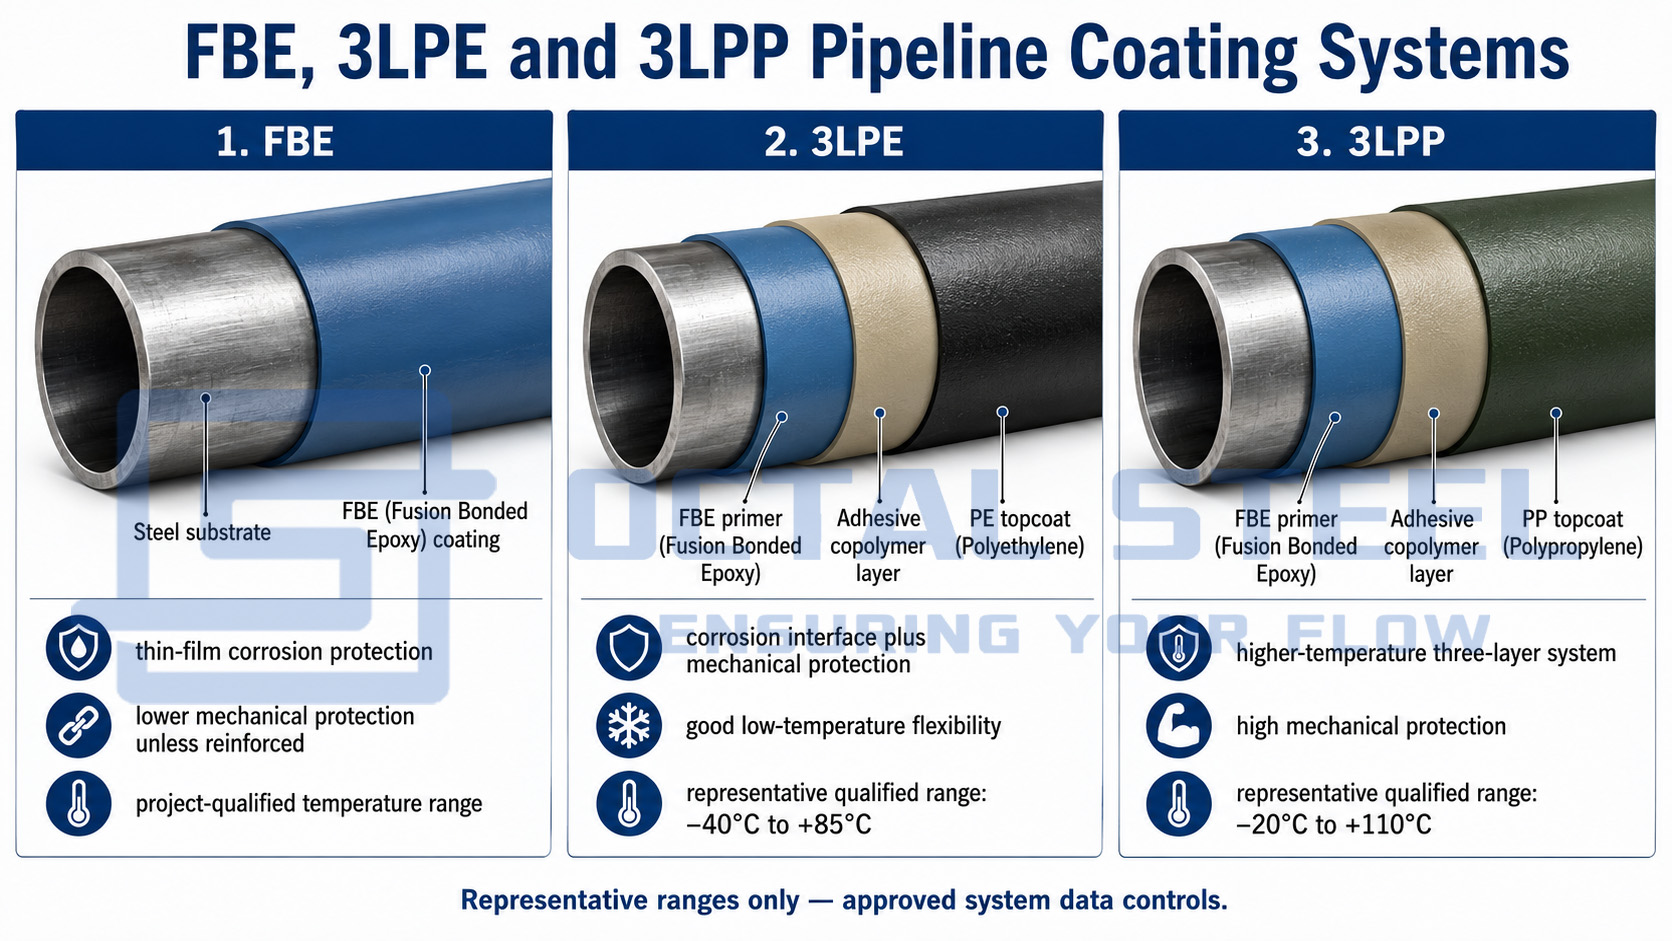
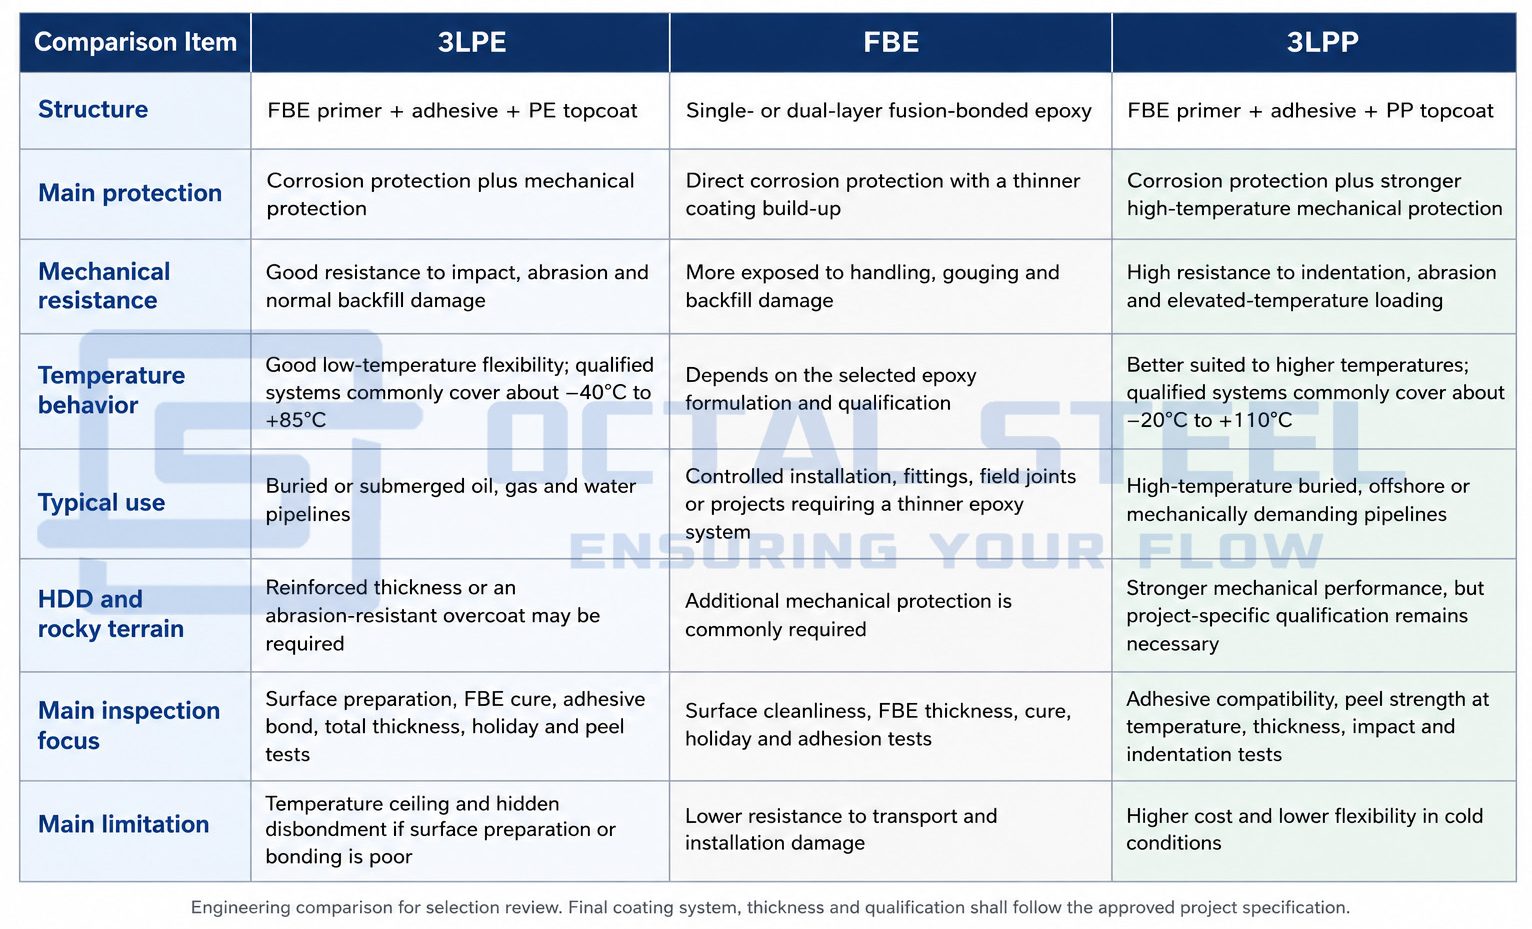
A feltüntetett hőmérséklet-tartományok a minősített rendszerek reprezentatív értékei. A végső kiválasztáshoz követni kell a jóváhagyott bevonat műszaki lapot, az üzemi hőmérsékletet, a beépítési módot, a visszatöltés állapotát és a projekt specifikációját.
Letöltés: 3LPE_vs_FBE_vs_3LPP_Coating_Selection_Guide_Final.pdf
3LPE a 2LPE-hez képest
A kétrétegű PE rendszer általában elhagyja az önálló FBE alapozót, vagy egyszerűsített alapozó/ragasztó elrendezést használ. A komplett 3LPE rendszer különálló epoxi-acél korróziógátlót, kötőréteget és külön külső mechanikai réteget biztosít.
A két rendszert nem szabad felcserélhetőnek tekinteni. A projektnek meg kell erősítenie:
- hogy az FBE primer kötelező-e;
- a szükséges katódos kioldási teljesítmény;
- a hőmérsékleti osztály;
- a vastagság osztálya;
- vizsgálati módszerek;
- Kompatibilitás terepi hézagbevonattal.
3LPE bevonatú cső súlya
A kész bevonatos cső tömege a csupasz acélcső tömegének és az összes bevonatréteg tömegének összege.
Minden bevonatréteghez:
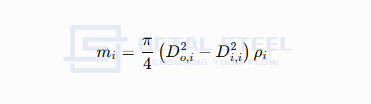
Ahol:
- mYo= bevonat tömege méterenként;
- dhallottam= külső átmérő a réteg felvitele után;
- dén, én= átmérőjű a réteg felvitele előtt;
- YOYo= a bevonóanyag sűrűsége.
A bevont cső teljes tömege:
mteljes= macél+mFBE+mragasztóanyag+mPE
A szállítás tervezésénél a számításnál figyelembe kell venni:
- a hossza bevonat nélkül (levágás) mindkét végén;
- a bevonat tényleges átlagos vastagsága;
- ideiglenes tengelykapcsolók, végvédők vagy dugók;
- javítóanyag;
- a köteg, a bölcső és a csomagolás súlya.
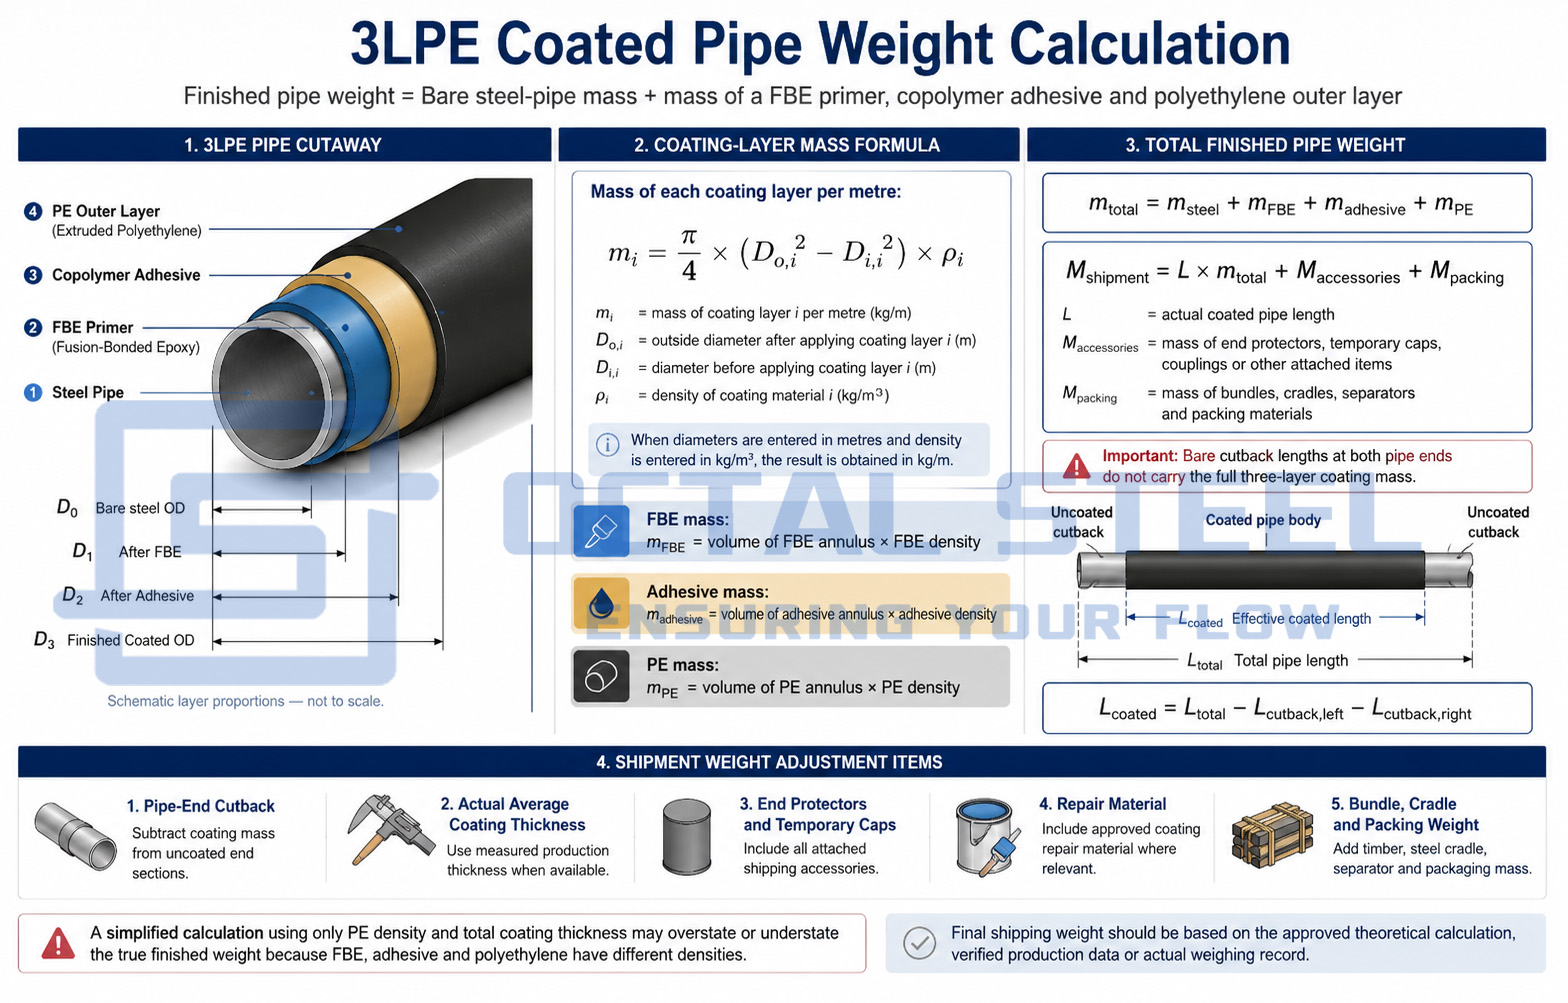
Egy egyszerűsített számítás, amely csak a PE sűrűséget és a teljes bevonatvastagságot használja, túl- vagy alulbecsülheti a valódi értéket, mivel az FBE, a ragasztó és a polietilén sűrűsége eltérő. A végső szállítási súlynak a jóváhagyott elméleti számításon vagy a tényleges gyártási tömeg nyilvántartásán kell alapulnia.
3LPE bevonat gyártási folyamata
1. Az alapcső fogadása és a személyazonosság ellenőrzése
Minden csövet a gyártási nyilvántartása ellenében kapnak meg. A csőszámot, az öntési számot, a szabványt, a minőséget, az OD-t, a falvastagságot, a hosszt és a vég előkészítését a bevonatolás előtt ellenőrizzük.
Azon felületi hibákat, amelyek megzavarhatják a bevonat felvitelét – mint például pelyhek, hegesztési fröcskölés, mély karcolások, laminálások vagy éles kiemelkedések – azonosítják és megsemmisítik. A csiszolás nem csökkentheti a maradék falvastagságot az alapcső átvételi követelménye alá.
2. Olaj, zsír és szennyeződések eltávolítása
Az olajat, zsírt, sókat, jelölő ragasztót és egyéb szennyeződéseket a szemcseszórás előtt eltávolítják. Szennyezett felület robbantása törmeléket ágyazhat be a profilba, és csökkentheti az epoxiréteg hosszú távú tapadását.
A tisztítási jegyzőkönyvnek azonosítania kell az ellenőrzés módját, fogyóeszközöket és eredményét.
3. Tisztítás szemcseszórással
A cső külső felületét a jóváhagyott bevonat-specifikáció által megkívánt tisztasági fokig szemcseszórással tisztítják, jellemzően az ISO 8501-1 szabvány szerint Sa 2½-nek megfelelő fehér fémhez közel.
Az előkészített felületet ellenőrizzük, hogy ellenőrizzük:
- vizuális tisztaság;
- a horgonyprofil;
- porszennyeződés;
- szükség esetén oldható sók;
- az acélhibák újra feltárva;
- páratartalom vagy gyors oxidáció.
Az ISO 8501-1 meghatározza az előkészítés vizuális fokait, míg az ISO 8503 eljárásai a fújt felület profiljának értékelésére szolgálnak.
4. Csőfűtés
A csövet a minősített FBE alkalmazási hőmérsékletre melegítik. A hőmérsékletet kalibrált műszerekkel mérik, és rögzítik a vezeték sebességével, átmérőjével és a cső falvastagságával együtt.
A jóváhagyott hőmérsékleti ablaknak követnie kell a bevonóanyag-szállító adatait és a minősített alkalmazási eljárási előírást. Ha az FBE-t a minősített ablak alá helyezi, csökkentheti a kikeményedést és a tapadást. A túlzott hőmérséklet károsíthatja a port, vagy megváltoztathatja az epoxi és a ragasztó közötti kölcsönhatást.
5. FBE primer felhordása
Elektrosztatikusan feltöltött epoxi port permeteznek a felmelegített acélra. A por megolvad, megfolyik és kikeményedni kezd, és a fő korróziógátló réteget alkotja.
Az FBE alkalmazás vezérlése a következőket tartalmazza:
- a por tétel;
- a szűz/visszanyert por aránya, ahol az újrahasznosítás megengedett;
- a szórópisztolyok állapota;
- a cső hőmérséklete;
- vonalsebesség;
- gélesedési és térhálósodási viselkedés;
- a minimális száraz rétegvastagság.
6. Ragasztó felvitel
A kopolimer ragasztót úgy alkalmazzuk, hogy az FBE a minősített kötési ablakon belül marad. Felhordásának időzítése kritikus: a rétegnek megfelelően kölcsönhatásba kell lépnie az epoxival, és ugyanakkor el kell fogadnia a polietilén réteget.
Feljegyezzük az extrudálási hőmérsékletet, az áramlási sebességet és az FBE és a ragasztó felvitele közötti időt.
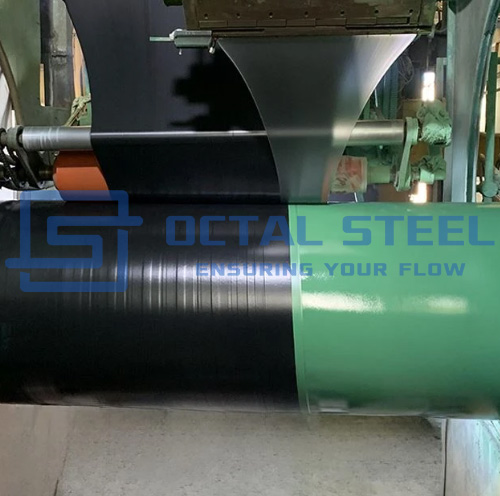
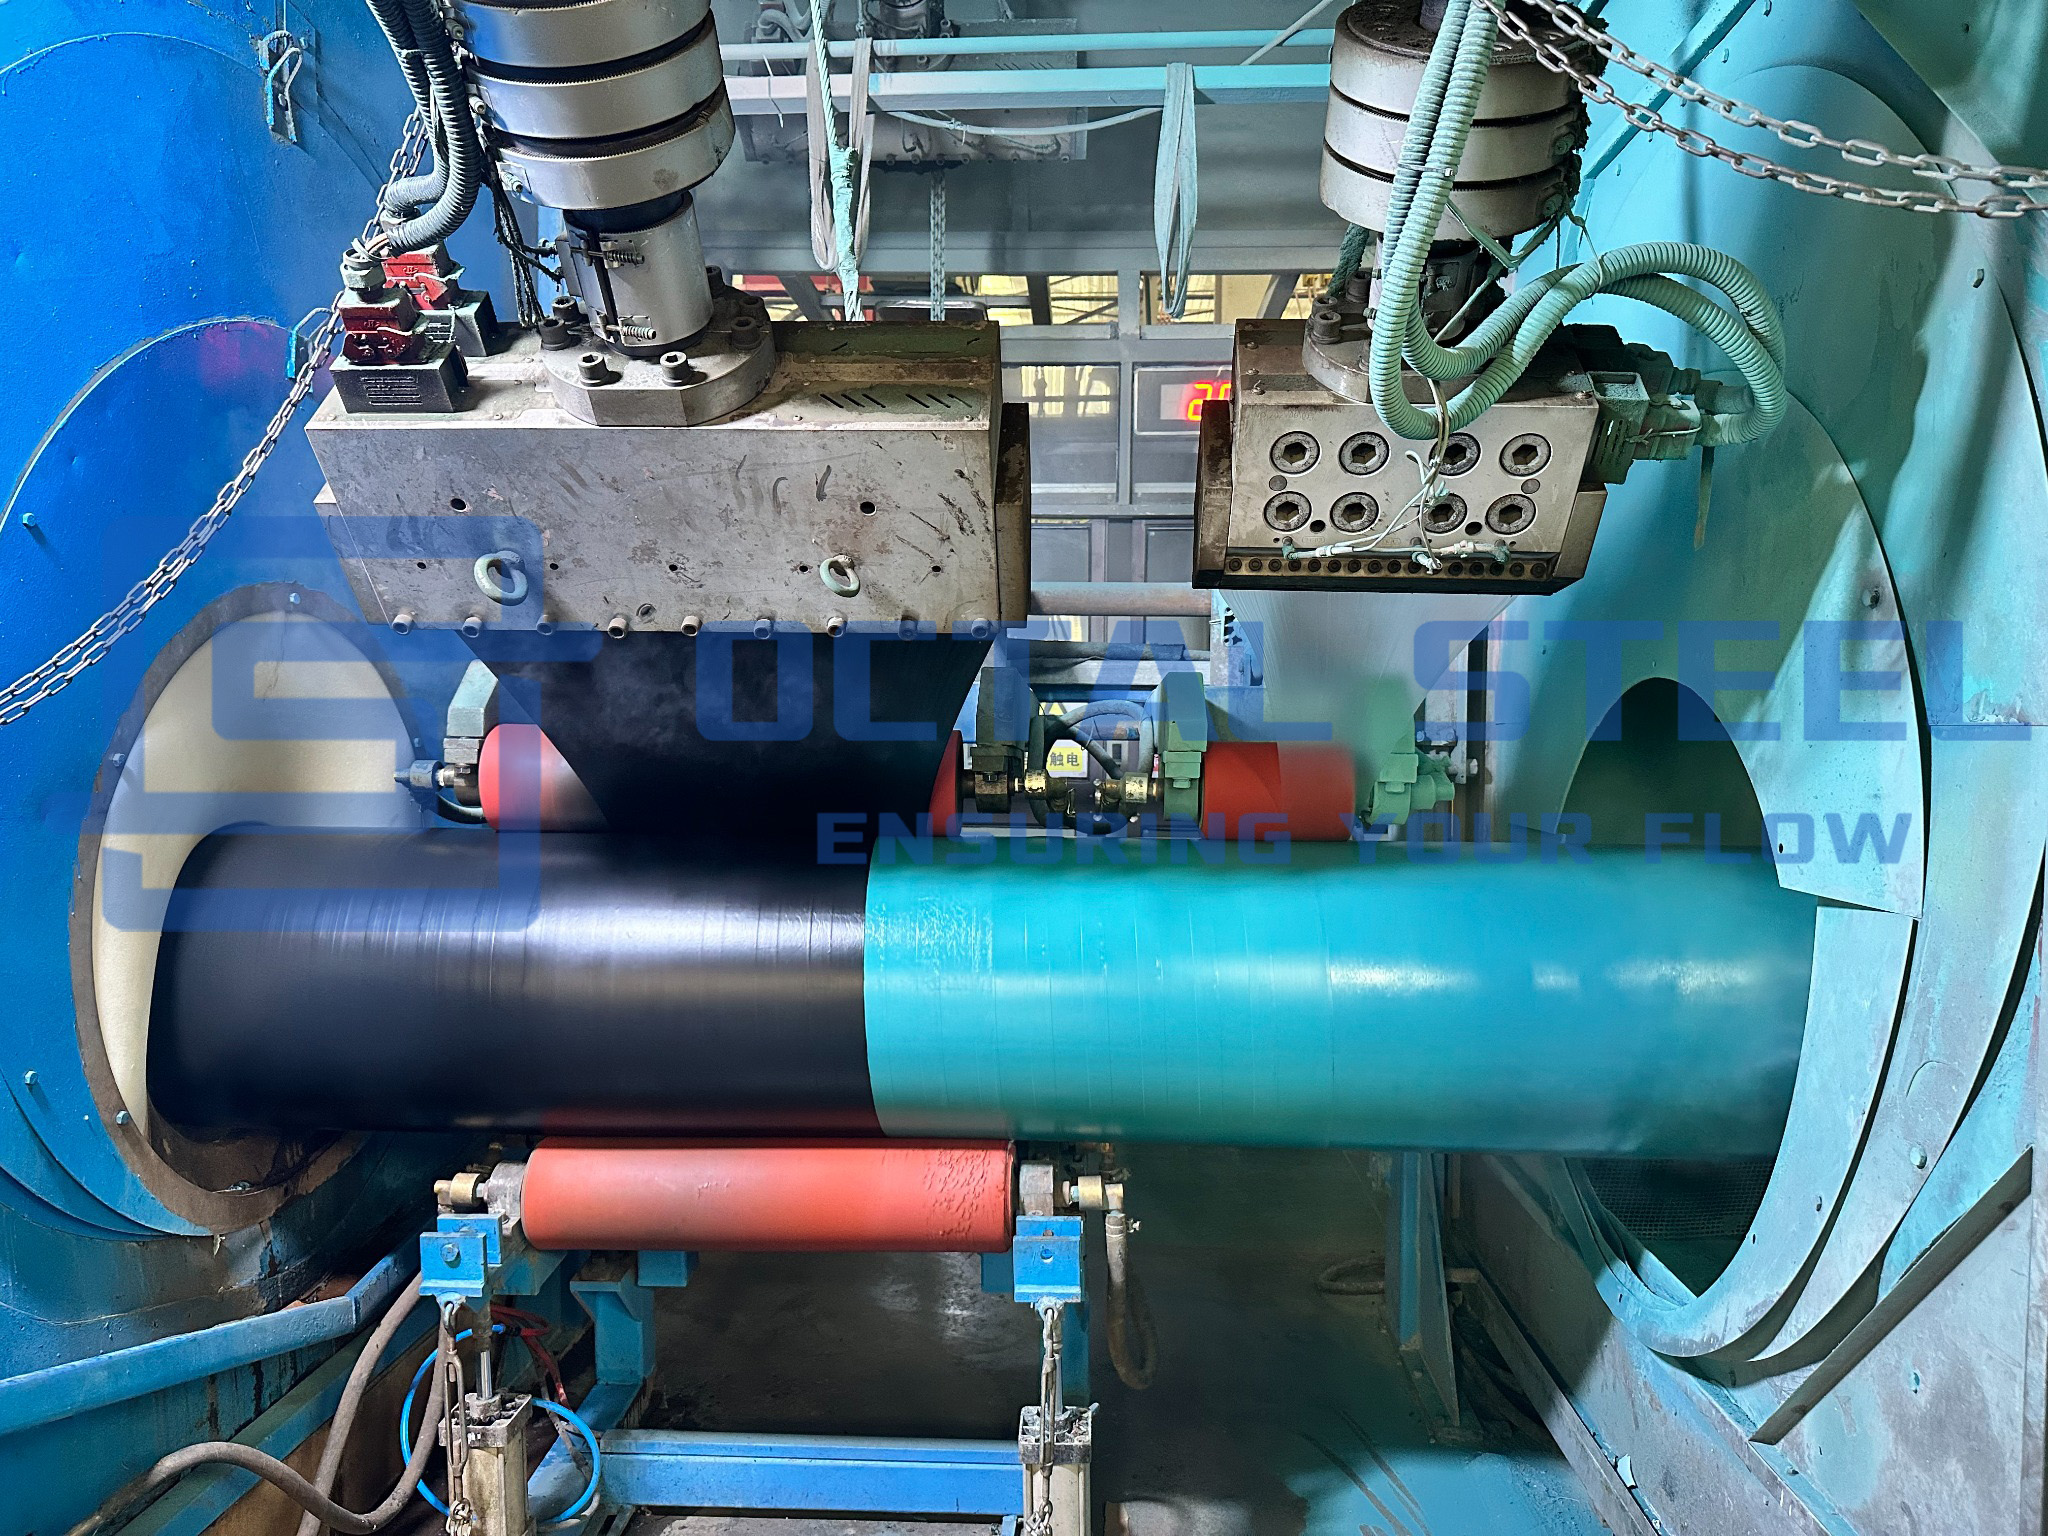
7. Polietilén extrudálás
A külső PE réteget extrudálással hordják fel, és a ragasztóra nyomják, hogy elkerüljék a levegő beszorulását, a gyenge átfedési területeket és a hosszirányú vagy spirális hegesztési varratok közelében lévő hézagokat.
A külső réteg vastagsága szabályozott, hogy elérje a megadott általános bevonatosztályt.
8. Hűtés és temperálás
A bevont csövet minősített eljárással addig hűtik, amíg a bevonat deformációja vagy károsodása nélkül kezelhető és ellenőrizhető.
A hűtési körülmények nem okozhatnak repedéseket, vetemedést, rétegvesztést vagy ellenőrizetlen maradékfeszültséget.
9. Csővégek levágása
A bevonatot eltávolítják vagy lezárják a cső mindkét végén, hogy lehetővé tegyék a hegesztést és a kötés helyszíni bevonását.
A sorrendben meg kell határozni:
- a vágás hossza;
- mérettűrés;
- a bevonat szélének szöge;
- a kitett acél állapota;
- a ragasztó befejezése;
- a csupasz vég ideiglenes védelme;
- Kompatibilitás automatikus vagy kézi hegesztéssel.
Egy közzétett kezelői specifikáció 120 mm-t használ +20/âˆ'0 mm tűréssel standard vágásként, és 150 mm-t ugyanezzel a tűréssel ott, ahol az automatikus hegesztés több helyet igényel. Ezek az értékek projektspecifikus példák, és nem univerzális dimenziók.
10. Végső ellenőrzés, javítás és jelölés
Minden csövet szemrevételezéssel, a bevonat vastagságának ellenőrzésével és a megszakadások észlelésével vetnek alá. A bevonat megengedett sérüléseit jóváhagyott rendszerrel javítják ki, és ugyanazzal az átvételi módszerrel vizsgálják újra.
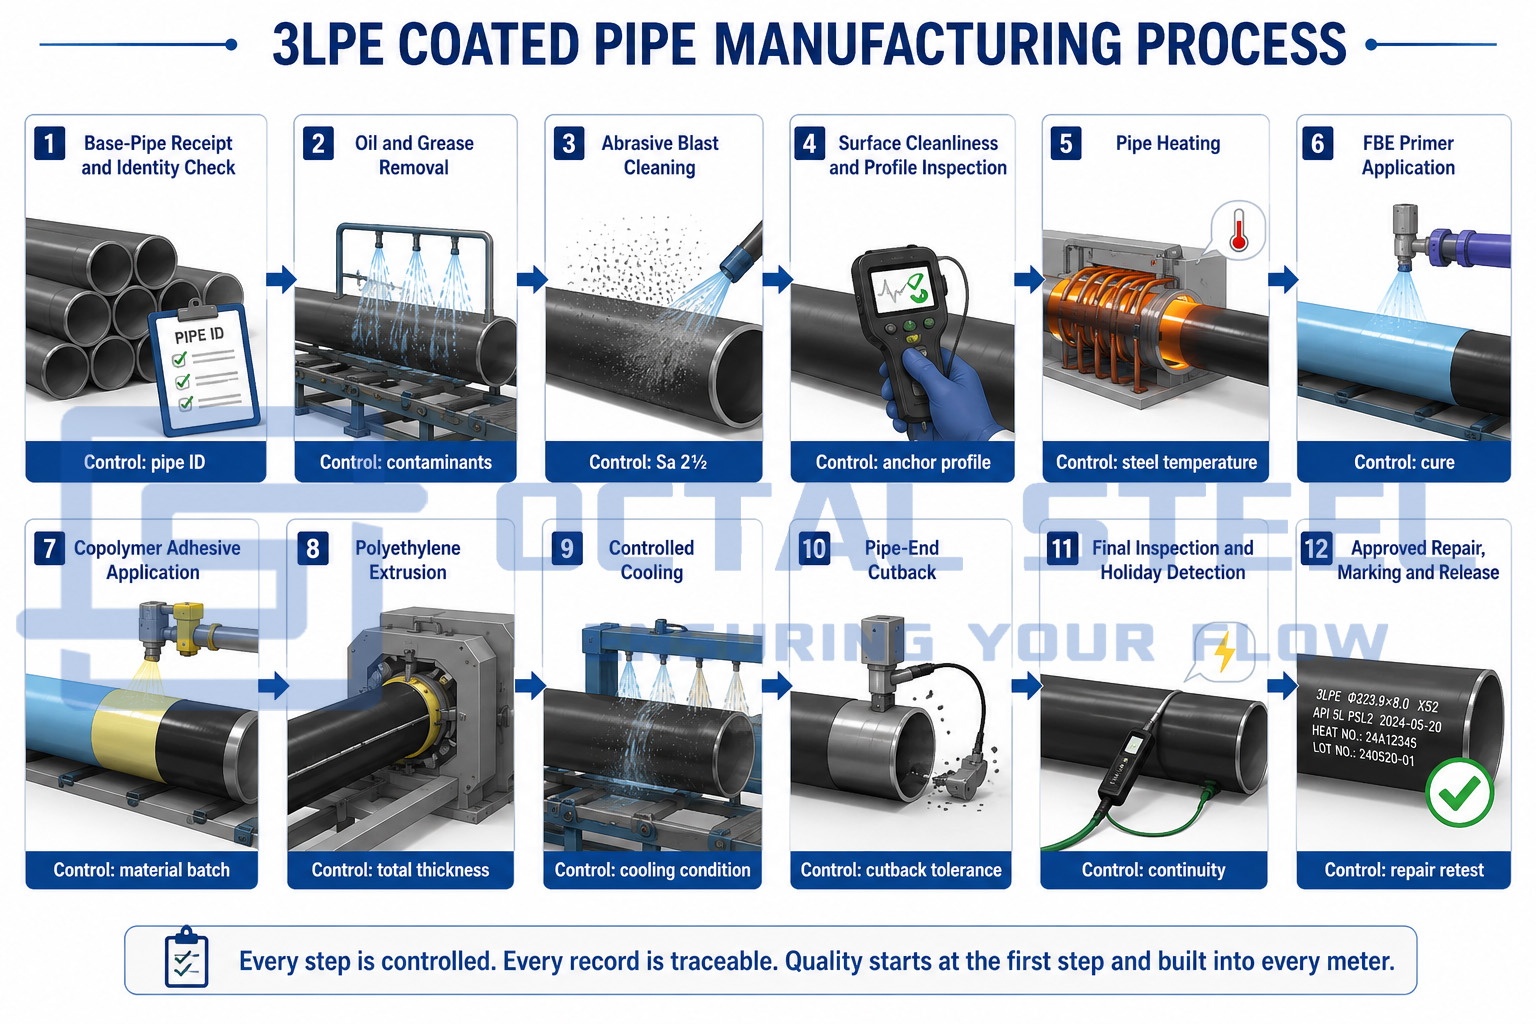
A cső eredeti identitását ezután visszaállítják a kész 3PE korróziógátló acélcsőre.
A nyilvános üzemeltetői előírások megkövetelik a felület-előkészítés, a csőfűtés, az FBE felhordás, a ragasztó és a PE extrudálás, az oltás, a visszavágás előkészítése, a műszer kalibrálása, a javítások és a bevont csövek kezelésének dokumentált ellenőrzését.
3LPE bevonatú cső ellenőrzése és átvétele
A megbízható 3PE bevonatrendszert a folyamat nyilvántartása és a késztermékek tesztelése igazolja, nem csak a vizuális megjelenés.
| ellenőrzési pont | Hogyan ellenőrizhető | Ami megerősít | Ellenőrzött kockázat |
|---|---|---|---|
| Csőazonosság | Jelölés és dokumentum áttekintés | A megfelelő alapcső belép a bevonatgyártásba | Osztály- vagy szereposztászavar |
| Felülettisztítás | Vizuális összehasonlító és jóváhagyott eljárás | A malmi lerakódás, rozsda és szennyeződés eltávolítva | Alacsony FBE tapadás |
| Felületi profil | Profilmérő, összehasonlító vagy replika szalag | Elegendő mechanikus rögzítés az epoxihoz | Idő előtti leválás |
| Por és oldható sók | Szalag vagy vezetőképességi módszer, ahol elő van írva | A felület nem szennyezett a szórás után | Ozmotikus hólyagok és gyenge kötés |
| Alkalmazási hőmérséklet | Kalibrált pirométer és folyamatos felvétel | Az FBE-t a minősített hőmérsékleti ablakon belül alkalmazzák | Elégtelen kikeményedés vagy termikus lebomlás |
| FBE és ragasztóvastagság | Kalibrált vastagságmérés | Minden egyes réteg minimális követelménye teljesül | Korróziógátló vagy gyenge kötés |
| Teljes vastagság | Mérések a test és a hegesztési zóna mentén | A szükséges bevonatosztály elérve | Ütés- és benyomódási sérülés |
| Szemrevételezéses ellenőrzés | A külső felület 100%-a | Nincsenek ráncok, rések, buborékok, szakadások vagy leválás | Rejtett alkalmazáshibák |
| Folytonossági zavarok észlelése | Teljes kerületű elektronikus teszt a jóváhagyott feszültség mellett | A bevonat folytonossága és a pórusok hiánya | Az elektrolit közvetlen érintkezése az acéllal |
| Lehúzási vagy kötési szilárdsági teszt | Csíkleválasztási teszt meghatározott hőmérsékleten | Összekötő a PE, ragasztó, FBE és acél között | Réteg elválasztás |
| Ütés és behúzás | Minősítési vagy gyártási tesztek | Kezeléssel, töltéssel és koncentrált terhelésekkel szembeni ellenállás | Kár a helyszínen |
| Katód leválás | Laboratóriumi vizsgálat meghatározott hőmérsékleten és feszültségen | A bevonat viselkedése katódos védelem alatti hiba mellett | Megjelenés film alatt |
| Csökkentett ellenőrzés | Szalag, profilmérő és vizuális vizsgálat | Megfelelő hegesztési és terepi csatlakozási terület | Terepbeállítás és bevonat átdolgozás |
| Javítások újraellenőrzése | Vastagsági és folytonossági újrateszt | A javított terület megfelel a kiadási követelményeknek | Dokumentálatlan helyi hibák |
Az ellenőrzés gyakoriságának követnie kell a kiválasztott szabványt és a jóváhagyott ITP-t. Egyes projektspecifikációk vizuális vizsgálatot és folytonossági vizsgálatot írnak elő az egyes csőfelületek 100%-án, míg a roncsolásos teszteket, mint például a lehámlás, ütés, bemélyedés és katódos leválás, meghatározott minősítési, műszakos, tételes vagy napi gyakorisággal kell elvégezni.
A folytonossági teszt feszültségét nem szabad más projektből átmásolni. Kiválasztása a vonatkozó szabvány, a bevonat vastagsága és a jóváhagyott eljárás szerint történik.
Letöltés: 3LPE_Coated_Pipe_Inspection_and_Acceptance_Checklist_Revised.pdf
Alkalmazások a beépítési feltételeknek megfelelően
Nedves vagy korrozív talajba temetett szállítóvezetékek
Az árokásás és a feltöltés során a cső talajnedvességnek, köveknek, érintkezési nyomásnak és kezelési terhelésnek van kitéve. A külső PE réteg korlátozza a kopás- és ütési sérüléseket, míg az FBE réteg fenntartja a korrózióvédelmi határfelületet az acél felületén.
Az elfogadásnak a folytonossági hiányosságok, a teljes vastagság, a lehámlási szilárdság és a javítási feljegyzések észlelésére kell összpontosítania, mielőtt a cső belépne az árokba.
Sziklás kitöltés és hegyi utak
A sziklaelrendezések koncentrált érintkezési pontokat hoznak létre a lejtmenet és a feltöltődés során. A szabványos 3LPE megerősített vastagsági osztályt, kiválasztott védőtöltőanyagot vagy további kopásálló fedőréteget igényelhet.
A bevonási döntést a töltési specifikációhoz kell kötni, nem pedig azt feltételezni, hogy bármely 3LPE cső elviseli a korlátlan kővel való érintkezést.
Vízszintes irányított fúrás és húzás (HDD)
A merevlemez-húzás a bevonatot folyamatos kopásnak, nyírásnak és helyi kimarásnak teszi ki. Egy projekthez vastagabb PE-re, kopásálló fedőrétegre vagy más minősített védőrétegre lehet szükség.
Az áttekintésnek tartalmaznia kell a húzási hosszt, a furat geometriáját, a talaj és a kőzet állapotát, a szakítószilárdságot, a bevonat vastagságát és a javítási tervet.
Telepítés folyókban, tengerparti és víz alatti területeken
A merülő csővezetékeknél a 3LPE biztosítja a korróziógátló rendszert bármely beton ballaszt bevonat vagy mechanikai védőréteg alatt.
A 3LPE és a beton ballaszt bevonat közötti interfésznek minősítettnek kell lennie. A véggeometria, az anódrögzítés, a terepi csomópont bevonat és a betonmentes visszavágási méretek is egyeztetést igényelnek.
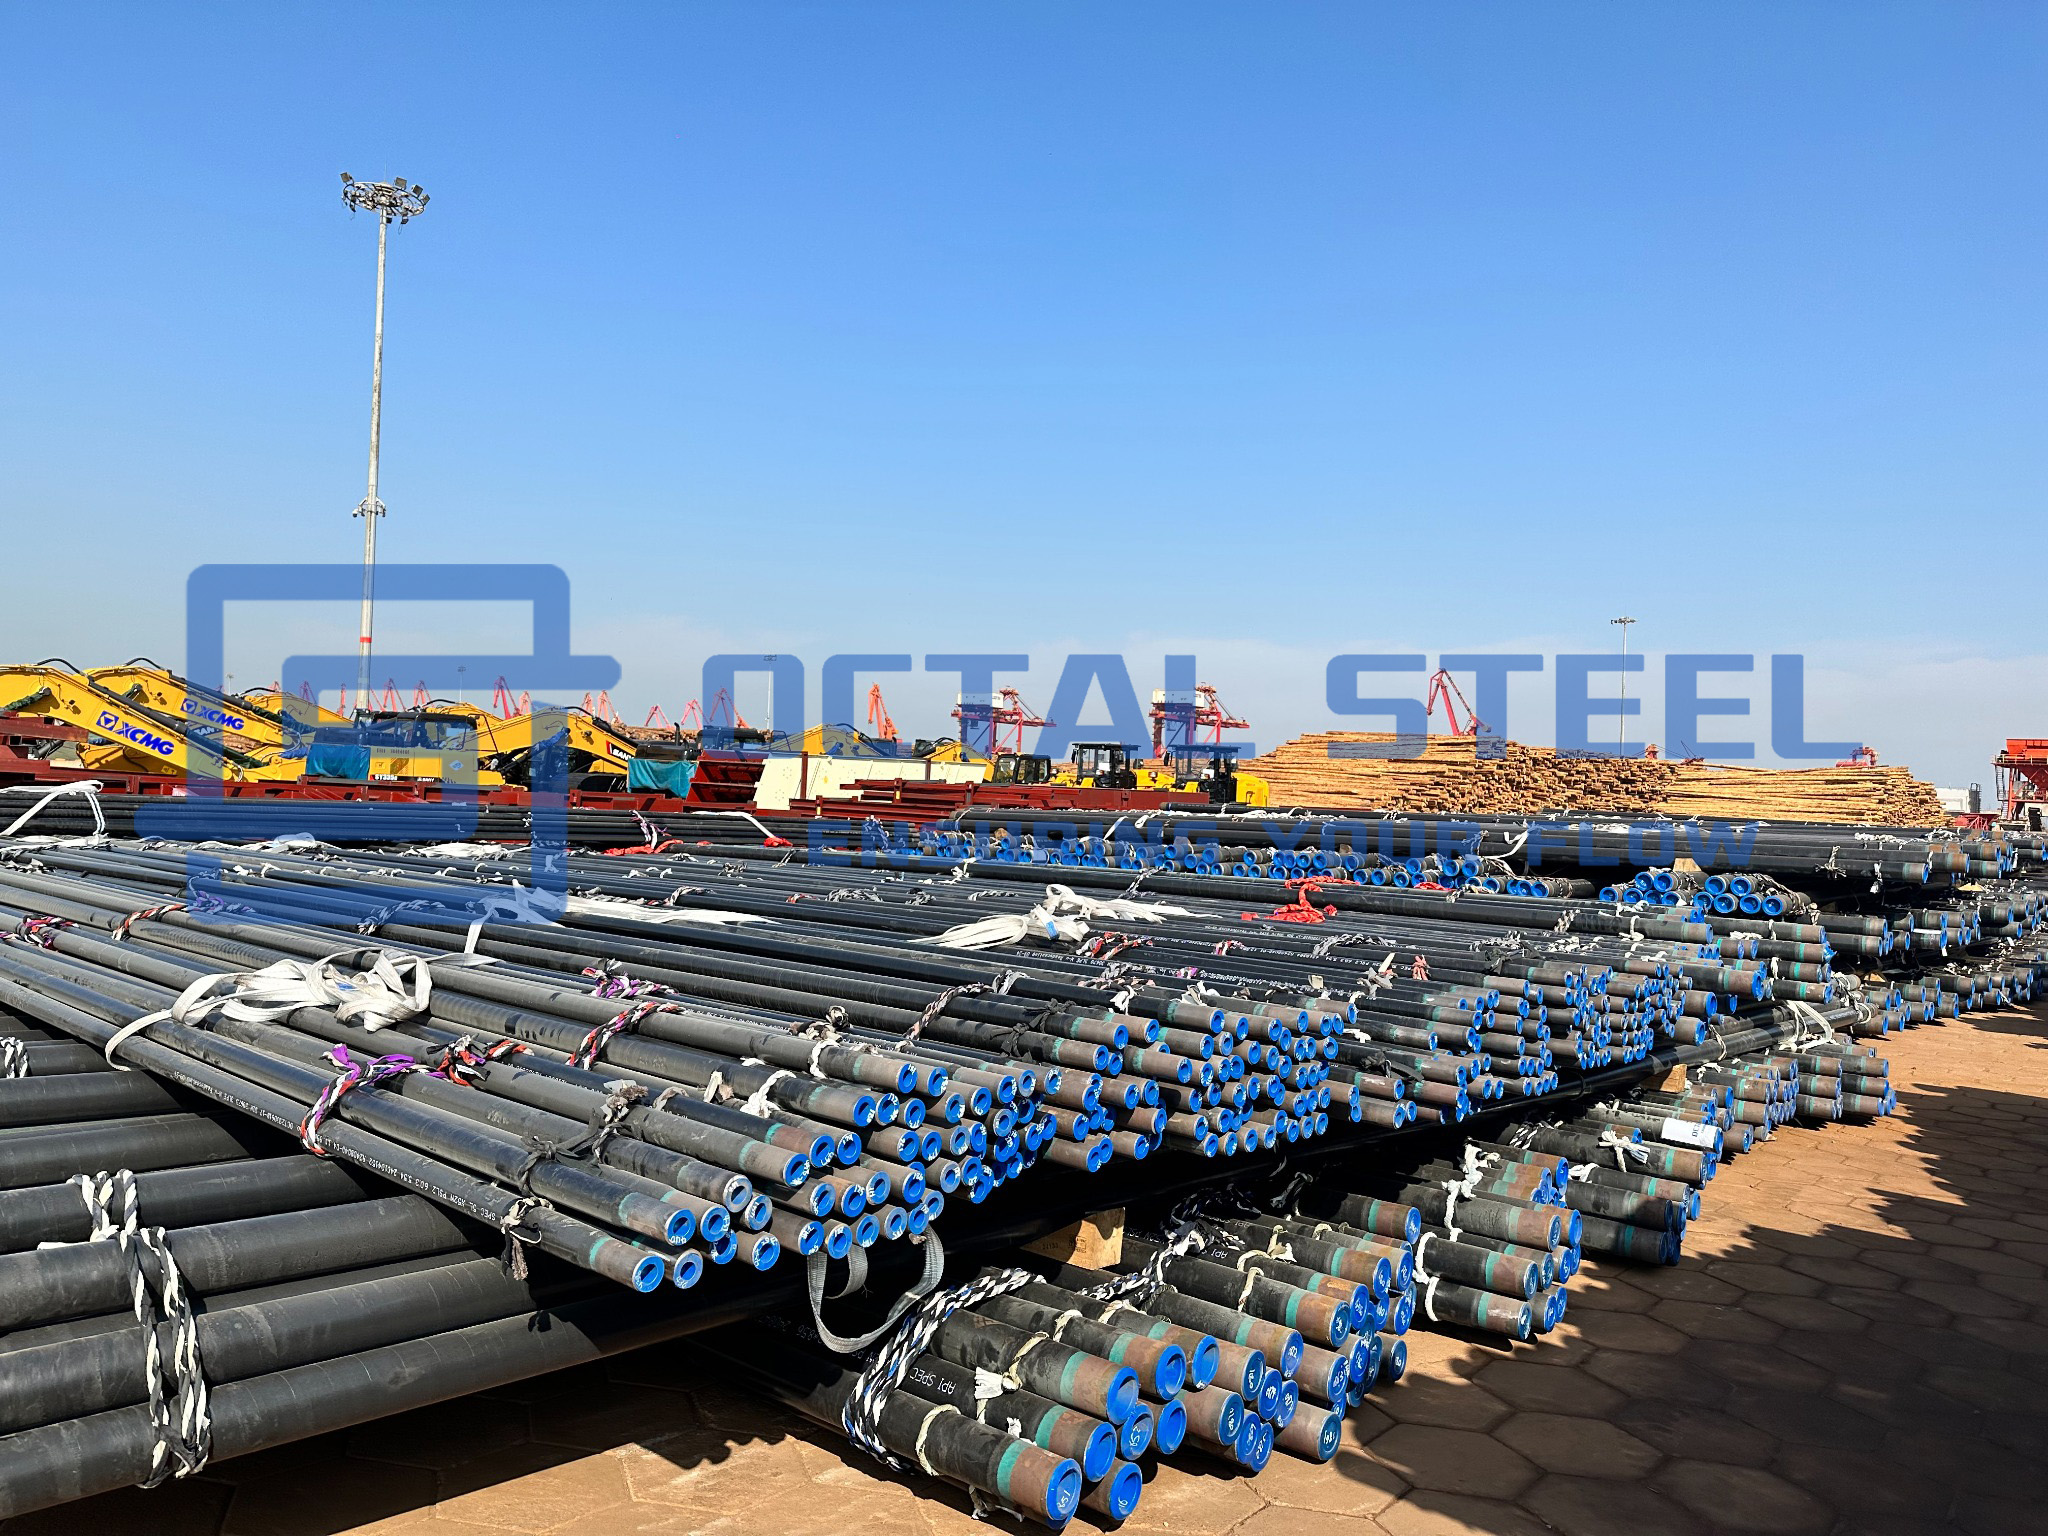
Távolsági gáz- és olajvezetékek
A hosszan tartó szállítás, az ismételt emelés, az udvari tárolás és a folyamatos terepi hegesztés növeli a bevonat sérülésének valószínűségét az üzembe helyezés előtt.
Az ellenőrzést a berakodásig és a szállítmány kiadásáig folytatni kell. A végső csőszámnak és a javítási nyilvántartásnak meg kell egyeznie a csomagolási listával és a bevonatvizsgálati jegyzőkönyvvel.
A 3LPE bevonat integritásának kockázatai és ellenőrzési pontjai
A 3LPE bevonatrendszer integritása nem csak a polietilén réteg látható állapotától függ. A felület előkészítése, a felhordási hőmérséklet, a ragasztóanyag-kompatibilitás, a bevonat vastagsága és a gyártás nyomon követhetősége mind befolyásolja, hogy a bevonat tapadó marad-e a kezelés, a szerelés és a hosszú távú szervizelés során.
1. FBE tapadás és acélfelület előkészítése
Fő kockázat: az FBE leválása egy látszólag ép polietilén réteg alatt.
Az olaj, a sók, a por, az elégtelen robbanási profil vagy a cső nem megfelelő fűtési hőmérséklete gyengítheti az FBE alapozó és az acélfelület közötti kötést. Ezután a nedvesség a bevonat alá vándorolhat anélkül, hogy nyilvánvaló külső hibát okozna.
Ellenőrző pontok:
- tisztítási és felületi profilok nyilvántartása;
- por és oldható sók vizsgálata, ahol előírják;
- kalibrált csőhőmérséklet-felügyelet;
- FBE alkalmazási és kikeményedési feljegyzések;
- leválási ellenállási és katódos leválási tesztek.
2. FBE, ragasztó és polietilén összekapcsolása
Elsődleges kockázat: a PE-réteg szétválása a kezelés, a vágás vagy a terepi hézag előkészítése során.
Ennek oka általában az összeférhetetlen bevonóanyagok, a nem megfelelő extrudálási hőmérséklet vagy a minősített kötési ablakon kívüli alkalmazás.
Ellenőrző pontok:
- FBE-ragasztó-PE anyagok jóváhagyott kombinációja;
- az anyagtétel ellenőrzése;
- extrudálási hőmérséklet és vonalsebesség rekordok;
- Procedural Qualification Test (PQT) dokumentáció;
- héjgyártási vagy kötési szilárdsági tesztek.
3. Bevonat vastagsága és varratfedés
Fő kockázat: lokálisan gyenge területek, amelyek kevésbé ellenállnak az ütésnek, a benyomódásnak vagy a kopásnak.
Az instabil extrudálás, az egyenetlen vonalsebesség vagy a hosszanti és spirális varratok körüli elégtelen nyomás alacsony vastagságú vagy levegőben rekedt területeket hozhat létre.
Ellenőrző pontok:
- bevonat vastagságának mérése a test mentén;
- további ellenőrzések az LSAW, SSAW vagy HFW hegesztési zónákon;
- hegesztési csúcs ellenőrzése;
- levegő befogása és átfedés szabályozása;
- csőről csőre vastagságot rögzít, amikor az ITP ezt megköveteli.
4. A végek levágása és a terepi illesztés előkészítése
Elsődleges kockázat: Hegesztési késések, rossz illeszkedés vagy a terepi hézagbevonat átdolgozása.
A nem megfelelő vágási hossz, a sérült bevonat élei vagy a nem megfelelően előkészített szabad acél megzavarhatja a hegesztési hegesztést és a terepi kötés későbbi bevonását.
Ellenőrző pontok:
- csökkentett hosszmérés és tolerancia;
- bevonat élprofil vizsgálata;
- a kitett acél felületi állapota;
- végvédelem tárolás és szállítás közben;
- Ellenőrizze a kompatibilitást a kiválasztott terepi kötési bevonatrendszerrel.
5. A bevonat sérülése és javítási kioldódása
Fő kockázat: helyi hibák, amelyeket kijavítanak, de a végső ellenőrzésen vagy a helyszínen nem ellenőrizhetők.
A dokumentált hely, módszer vagy újbóli ellenőrzés nélkül végzett javítások megzavarhatják a bevonat nyomon követhetőségi láncát.
Ellenőrző pontok:
- jóváhagyott javítóanyag-rendszer;
- meghatározott maximális javítási méret;
- javítási helyszín térkép;
- a vastagság és a folytonossági hiány újratesztelése;
- a csőszámhoz kapcsolódó javítási és újraellenőrzési feljegyzések.
6. Csővezeték és bevonattétel nyomon követhetősége
Elsődleges kockázat: Előfordulhat, hogy az alapcsővezeték, a bevonóanyagok vagy a vizsgálati eredmények nem egyeznek a végső kiadásban.
A csőazonosság elveszhet a szemcseszórás vagy bevonatolás során, ha nem tartják be a jelölések átvitelét és a tétel ellenőrzését.
Ellenőrző pontok:
- a csőszám folyamatos ellenőrzése;
- a dobószám és az MTC ellenőrzése;
- FBE-, ragasztó- és PE tételnyilvántartások;
- bevonat és ellenőrzés gyártási műszak nyilvántartások;
- A végső jelölés a csomagolási lista csővezeték-térképéhez kapcsolódik.
A külső PE réteg akkor is vizuálisan sértetlen maradhat, ha alatta a tapadás már megromlott. Emiatt a felület-előkészítési feljegyzések, a folyamathőmérséklet-ellenőrzés, a leválasztási tesztek és a katódos felszabadulási eredmények erősebb bizonyítékot szolgáltatnak az elfogadottságra, mint a bevonat megjelenése önmagában.
Letöltés: 3LPE_Coating_Integrity_Risks_and_Control_Points_Balanced.pdf
Dokumentáció és nyomon követhetőség
A teljes kiadási csomagnak a következő azonosító karakterláncot kell tartalmaznia:
Csőjelölés â†' öntvényszám â†' Az alapcső MTC-je â†' csőszám â†' bevonóanyag tételek â†' bevonatgyártási műszak â†' folyamathőmérséklet rekord â†' vastagság és folytonossági jelentések â†' roncsolásos vizsgálati eredmények â⠀ végsõ jelölés â†' csomagolási lista csővezeték térkép â†' szállítmány kiadása
Az ajánlott dokumentumok a következők:
- HU 10204 3.1 az alapcső anyagbizonyítványa;
- alapcső méret- és NDT jelentések;
- bevonatanyag-tanúsítványok FBE-hez, ragasztóhoz és PE-hez;
- Jóváhagyott pályázati eljárási előírás;
- Procedural Qualification Test (PQT) jelentés;
- Ellenőrzési és vizsgálati terv (ITP);
- műszer kalibrációs tanúsítványok;
- Felület-előkészítési jegyzőkönyvek;
- felhordási és extrudálási hőmérsékleti feljegyzések;
- bevonatvastagság jelentés;
- folytonossági zavar észlelési jelentés;
- leválási ellenállási jelentések és gyártási kísérletek;
- javítási napló és helytérkép;
- csővég-csökkentési jelentés;
- végső szemrevételezési jegyzőkönyv;
- csőszámokhoz vagy bevonattételekhez kapcsolódó csomagolási lista;
- felmentés a harmadik fél által végzett ellenőrzés alól, ha előírják.
A nyilvános üzemeltetői előírások megkövetelik a bevonóanyag, a bevonási eljárások, a PQT-dokumentáció, a kalibrálási jegyzőkönyvek, a gyártási jegyzőkönyvek, a vizsgálati jelentések és a gyártási kiadás előtti kezelési eljárások tételszintű tanúsítását.
Gyakran ismételt kérdések (GYIK)
Mit kell tartalmaznia a 3LPE bevonatú cső RFQ-nak?
Adja meg az alapcső szabványát, minőségét, PSL-jét, átmérőjét, falvastagságát, hosszát és típusát. Határozza meg a bevonat szabványát, hőmérsékleti osztályát, rétegenkénti minimális vastagságát, teljes vastagságát, levágását, ellenőrzési hatókörét, javítási határait és a szükséges dokumentumokat is.
Milyen szabvány vonatkozik a 3LPE bevonatra?
A fő nemzetközi szabvány az ISO 21809-1:2018. A projektek megadhatják a DIN 30670-1:2024 vagy CSA Z245.21:22 szabványt is. Magát az acélcsövet külön kell megrendelni az API 5L, ISO 3183 vagy más jóváhagyott alapcső szabvány szerint.
Az API 5L lefedi a 3LPE bevonatot?
Nem. Az API 5L az acélcsövet fedi le, nem a külső bevonatrendszert. A 3LPE-nek való megfeleléshez bevonóanyag-tanúsítványok, jóváhagyott alkalmazási eljárás, PQT, ITP és bevonatvizsgálati jelentések szükségesek.
Hogyan van meghatározva a 3LPE bevonat vastagsága?
A vastagság a cső külső átmérőjétől, a bevonat osztályától, az üzemi hőmérséklettől, a beavatkozás kockázatától és a projekt specifikációjától függ. Az RFQ-nak fel kell tüntetnie az FBE minimális vastagságát, a ragasztóanyagot és a bevonat teljes vastagságát. Egyetlen univerzális vastagságot nem szabad minden projekthez használni.
Mi a különbség a 3LPE és az FBE között?
Az FBE egyrétegű epoxianyag, amely közvetlenül az előkészített acélhoz van kötve. A 3LPE kopolimer ragasztót és polietilén réteget ad hozzá, így nagyobb ellenállást biztosít az ütésekkel, kopással, benyomódással és kezelési sérülésekkel szemben.
Népszerű tags: 3lpe bevonatos cső specifikációi, szállító, testreszabott, nagykereskedelem, olcsó, kedvezmény, árlista, alacsony ár, raktáron, ingyenes minta


