


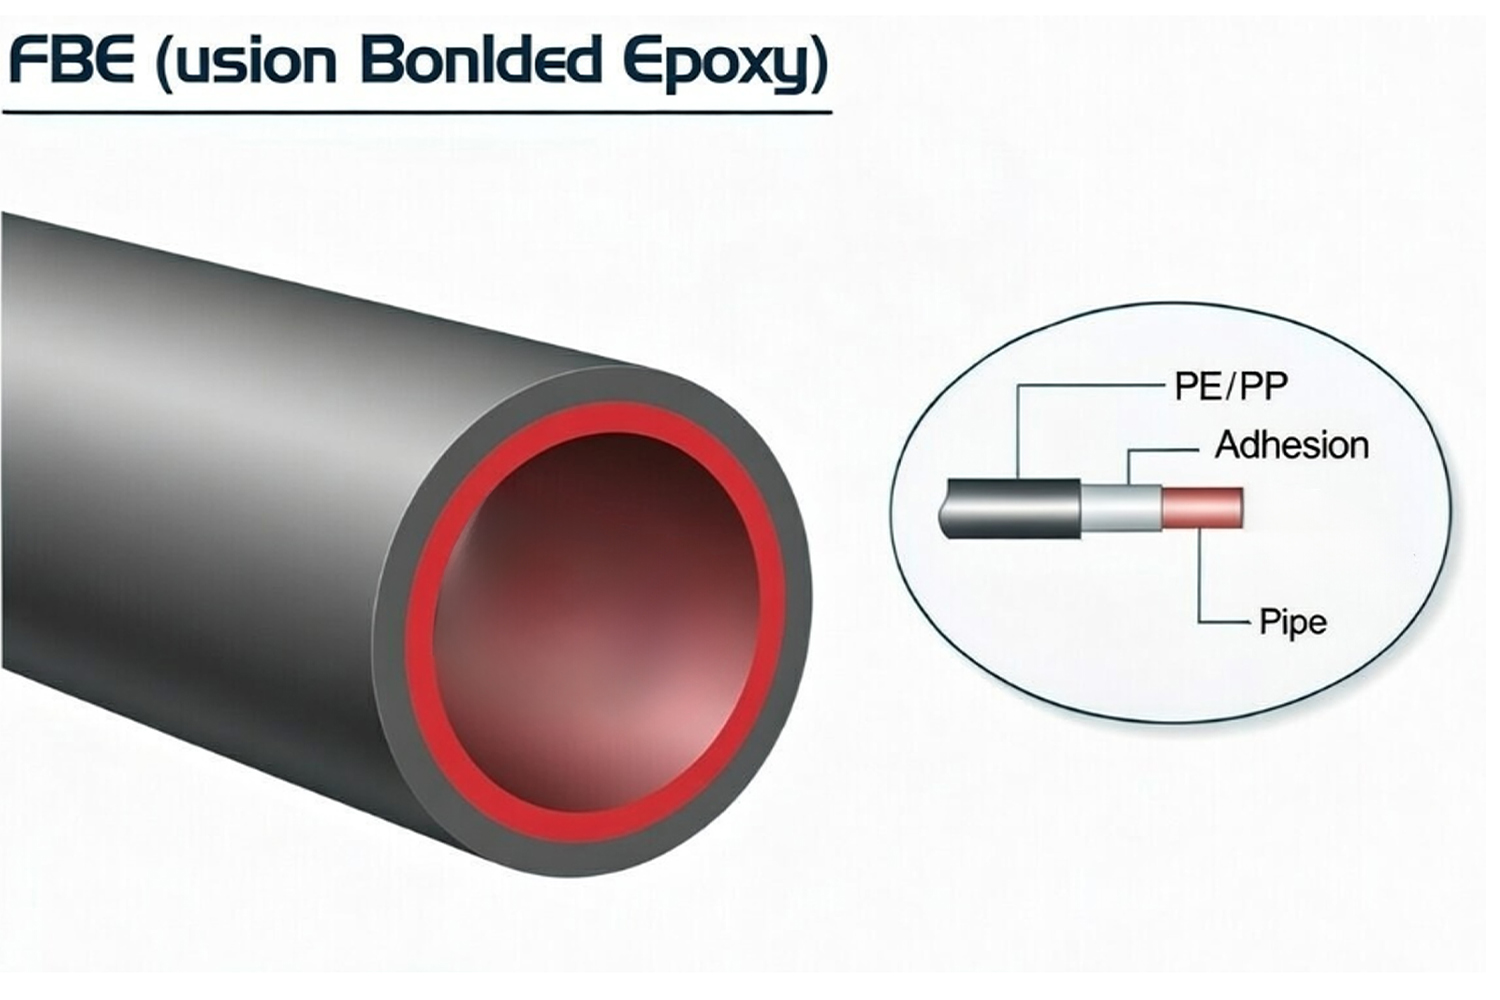
Az FBE bevonatú cső varrat nélküli vagy hegesztett szén- vagy gyengén ötvözött acélcső, amelyet gyárilag alkalmazott hőre keményedő epoxi porbevonat véd. Az acél szubsztrátum varrat nélküli, HFW/ERW, LSAW vagy SSAW eljárásokkal gyártható az API 5L, ASTM, EN vagy a vezetékcsőre vonatkozó projektspecifikus követelmények szerint, míg az FBE rendszert külön specifikálják az üzemi hőmérséklet, a betemetési vagy bemerítési feltételek, a beépítési mód és a mechanikai sérüléseknek való kitettség alapján. A gyártás során a cső felületét zsírtalanítják, a szükséges tisztasági fokig és horgonyprofilig csiszoló szemcseszórással, a minősített porfelhordó ablakon belül felmelegítik, és elektrosztatikusan epoxiporral szórják be. A por a forró acéllal érintkezve megolvad, megnedvesíti a fúvóprofilt, gélesedik és kémiailag térhálósodik, folyamatos hőstabil filmet képezve, amely közvetlenül az aljzathoz tapad.
Ez a ragasztott bevonat korlátozza az acél és a talajnedvesség, a talajvíz, az oldott sók és más korrozív anyagok közötti érintkezést, és jellemzően egy megfelelően megtervezett katódos védelmi rendszerrel együtt alkalmazzák eltemetett vagy víz alá süllyesztett olaj- és gázvezetékekhez. Az FBE kifejezés csak a védőbevonat-rendszert írja le; nem határozza meg az alapcső acélminőségét, gyártási útvonalát, falvastagságát, tervezési nyomását vagy mechanikai tulajdonságait.
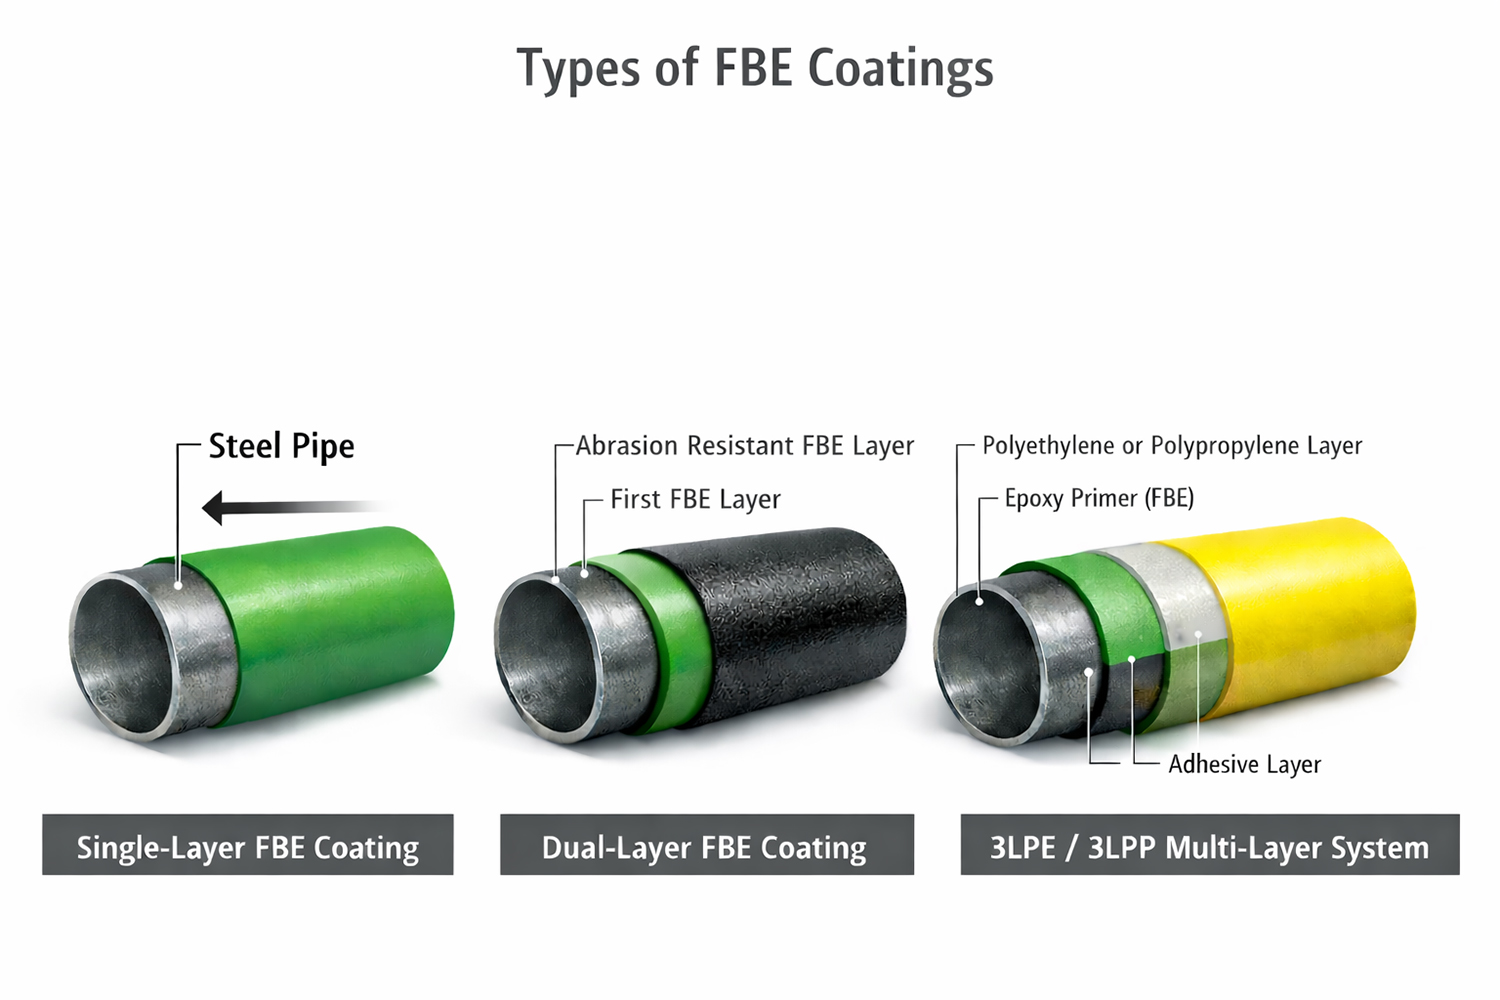
Az üzemi hőmérséklettől, a beépítési módtól és a mechanikai sérüléseknek való kitettségtől függően az FBE bevonatú cső a következőket használhatja:
- Egyrétegű külső FBE;
- Kétrétegű FBE kopásálló külső réteggel;
- FBE korróziógátló alapozóként 3LPE vagy 3LPP rendszerben;
- FBE belső bélés, ha a szervizközeg és a vonatkozó víz- vagy technológiai csővezeték-szabvány megköveteli.
A külső és belső FBE rendszereket külön kell megadni. A kültéri betemetett csőszervizhez minősített por nem alkalmas automatikusan ivóvízhez, termelési vízhez, vegyszerekhez, belső magas hőmérsékletű kiszolgáláshoz vagy áramlásnövelő funkciókhoz.
Tipikus alkalmazások
Az FBE bevonatot ott használják, ahol a korrózióvédelmet mérhetően kell tartani ellenőrzött felület-előkészítéssel, bevonatfelvitellel, DFT-ellenőrzéssel, ünnepi észleléssel, javítással és nyomon követhető kibocsátási nyilvántartásokkal.
Olaj- és gázvezetékek: FBE külső bevonatot hordnak fel a földbe ásott vagy víz alá süllyesztett szállítóvezetékekre, gyűjtővezetékekre és áramlási vezetékekre. A bevonat elszigeteli az acélt a nedves talajtól, a talajvíztől és az oldott ionos szennyeződésektől, fenntartva a kompatibilitást a katódos védelemmel. A kiválasztásnál figyelembe kell venni az üzemi hőmérsékletet, a talaj állapotát, a csődeformációt, a terepi illesztés kialakítását, a visszatöltés minőségét és a szállítás, fektetés és árkolás során várható kezelési terhelést.
Az egyrétegű FBE akkor használható, ha a telepítési sérüléseket ellenőrizzük. Kétrétegű vagy kopásálló FBE adható meg autópályák kereszteződéseihez, folyami kereszteződéseihez, vízszintes irányított fúráshoz (HDD) és más olyan fesztávokhoz, amelyek fokozott ütésnek, karcolásnak vagy húzósérülésnek vannak kitéve.
Víz- és szennyvízcsövek: FBE bevonat és bélés alkalmazható acél vízcsövekre és szerelvényekre az AWWA C213 szabványnak és a projekt követelményeinek megfelelően. A külső bevonat megvédi az eltemetett acélt a talajoldali korróziótól, míg a belső bevonatnak speciálisan szállított vízhez vagy szennyvízhez kell lennie.
Ivóvíz-szolgáltatás esetén a specifikációnak meg kell határoznia az ivóvíz szükséges egészségügyi jóváhagyását, a kikeményedési állapotot, a megengedett leszívási határértékeket, a folytonossági vizsgálati módszert, a tisztasági követelményt, valamint a hegesztési végek, karimák és terepi kötések kezelését.
Szerelvények és szelepek: Az FBE alkalmazható ívekre, pólókra, szűkítőkre, szeleptestekre és egyéb vas- vagy acélcső-alkatrészekre. Ezek a termékek további ellenőrzést igényelnek az élek, hegesztési élek, testátmenetek, menetfúrások, üregek és szabálytalan geometriák körül, mivel az elektrosztatikus árnyékolás és a helyi hőveszteség vékonyréteg-zónákat hozhat létre.
Ha szelepeket vagy tűzcsapokat tartalmaznak, a bevonat hatályának különbséget kell tennie a külső FBE és a belső védőbevonatok között. Az AWWA C550 kifejezetten a vízszolgáltatásra alkalmas szelepek és tűzcsapok belső bevonataira vonatkozik, és nem az acélcsövek általános külső bevonati szabványa.
Betonvas, a projekttől függően: A fúziós kötésű epoxit a betonacélban is használják, hogy csökkentsék a kloridokkal és nedvességgel való érintkezést a betonszerkezetekben. Az FBE bevonatú betonacél azonban meghatározott anyag-, hajlítási, kezelési és javítási szabványokat követ. A betonacél minősítési adatai nem használhatók az FBE bevonatú csőprojektek elfogadásának bizonyítékaként.
Csőbevonat-specifikáció Hatály és elfogadási pontok
A praktikus FBE bevonat specifikáció minden rendelési mezőt mérhető gyártási vagy ellenőrzési nyilvántartáshoz köt. A végső követelményeket általában jóváhagyott ellenőrzési és vizsgálati terv (ITP) révén hajtják végre.
A csőbevonat RFQ specifikációinak összefoglalása
| Koncepció | Tipikus definíció az RFQ/ITP-ben | Elfogadási fókusz |
|---|---|---|
| Bevonatrendszer | Egyrétegű FBE, kétrétegű FBE, kopásálló FBE vagy FBE alapozóként 3LPE/3LPP-ben | A rendszer felépítése megfelel az üzemi hőmérsékletnek, a telepítési módnak és a mechanikai sérüléseknek való kitettségnek |
| Alapcső | Szabvány, kiadás, minőség, gyártási útvonal, külső átmérő, falvastagság, hossz és végállapot | A megfelelő csőanyag és geometria belép a bevonatsorba |
| Felület előkészítés | Tisztasági fok, minősített horgonyprofil, por és oldható szennyeződés határértékei | Az acél felület alkalmas a bevonat stabil tapadására |
| DFT/vastagság | Minimális, névleges vagy megengedett tartomány, leolvasási minta és mérési módszer | A film vastagsága elegendő, és egyenletesen oszlik el, feleslegek nélkül |
| Folytonossági/porozitási teszt | Az érzékelő típusa, feszültség alapja, ellenőrzési lefedettség, javítási és újratesztelési szabályok | A bevonat folyamatos korróziógátlót képez nyitott megszakítások nélkül |
| Csővégek/bevonat nélküli zóna (vágás) | Csökkentett hossz és tűrés, ferde állapot és ideiglenes védelem | A terepi hegesztés és a terepi hézag bevonatolása szennyeződés vagy méretkonfliktus nélkül elvégezhető |
| Javítások | Engedélyezett javítási anyag, előkészítési mód, maximális javítási méret és kötelező újraellenőrzés | A helyi hibákat ellenőrzött és dokumentált folyamat során zárják le |
| Nyomon követhetőség | A gyártási számhoz, a bevonattételhez, a portételhez, az ellenőrzési jelentésekhez és a csomagolási listához kapcsolódó csőazonosító | A fizikai folyamat csatlakozik a teljes kiadási fájlhoz |
Az olaj- és gázszállító csővezetékekben használt egyrétegű külső FBE esetében az ISO 21809-2:2026 minősítést, alkalmazást, ellenőrzést, tesztelést, kezelést és tárolást tartalmaz. Az AMPP/NACE SP0394-2023 további iparági gyakorlatokat biztosít az üzemben alkalmazott egyrétegű külső FBE-hez.
A CSA Z245.20:22 szabvány az acélcsövek növényi úton felhordott fúziós kötésű epoxi külső bevonatára vonatkozik. A CSA Z245.21 polietilén bevonatot takar, és nem használható elsődleges referenciaként az FBE bevonathoz.
Az AWWA C213-22 akkor alkalmazható, ha FBE bevonatokat vagy béléseket írnak elő acél vízcsövekhez és szerelvényekhez. Az AWWA C550-24 a szelepek és tűzcsapok belső védőbevonataira vonatkozik a bejelentett vízszolgáltatási körükön belül.
A megrendelésben fel kell tüntetni a kívánt kiadást és az esetleges projekt-kiegészítéseket. A szabványra való hivatkozás nem szünteti meg a DFT, a tervezési hőmérséklet, a csökkentés, a javítási határértékek, a minősítési tesztek, az ellenőrzési gyakoriság és a projektdokumentáció meghatározásának szükségességét.
Felhordási folyamat (felület-előkészítés, előmelegítés, porozás, olvasztás és térhálósodás)
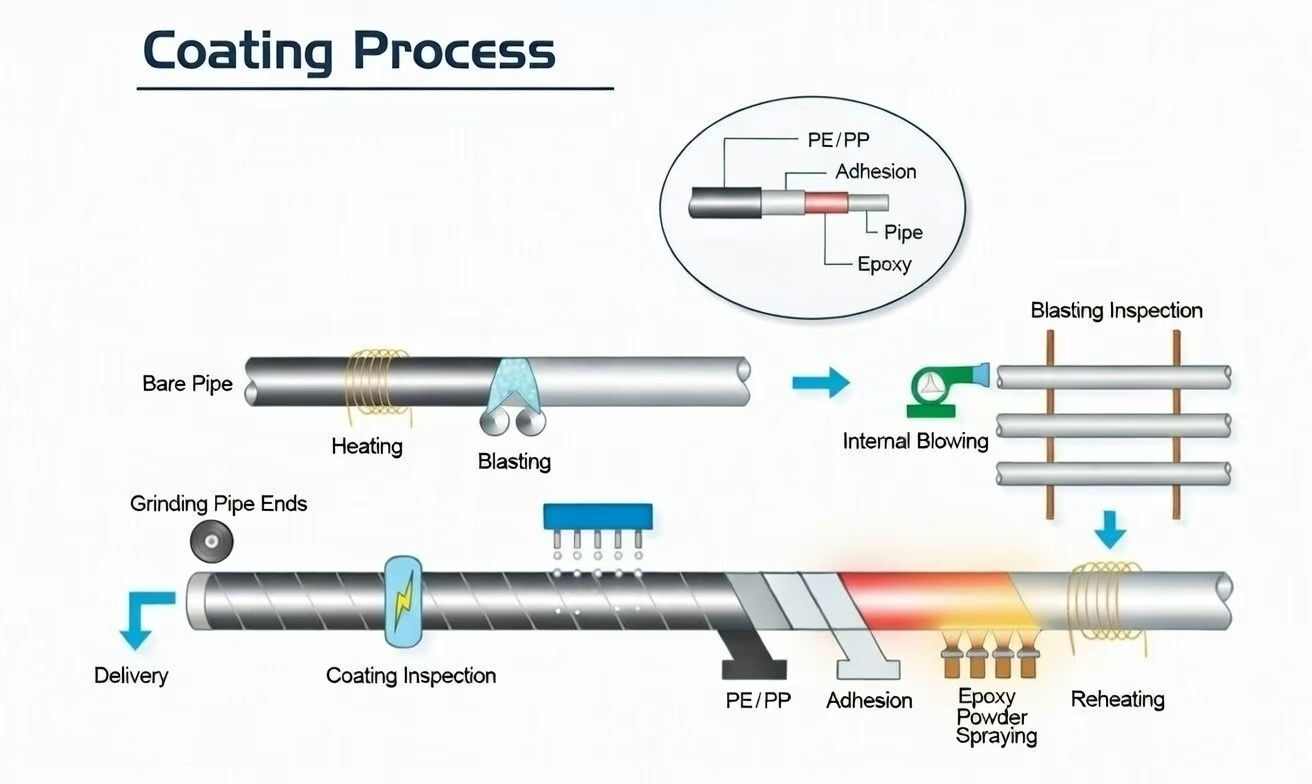
Az FBE bevonat viselkedését azelőtt állapítják meg, hogy a por elérné a csövet. A felület állapotát, a hőszabályozást, a porkezelést és a kikeményedési előzményeket a minősített folyamatablakon belül kell tartani a gyártás során.
1. Felület előkészítés
Az olajat, zsírt, ideiglenes bevonatokat, nyommaradványokat és egyéb szennyeződéseket a szemcseszórás előtt eltávolítják. Az acélhibákat, mint az éles sorja, pelyhek, hegesztési fröcskölés és megemelkedett csiszolóélek, ki kell javítani, mert a vékony hőre keményedő film nem képes megbízhatóan lefedni az elfogadhatatlan aljzatviszonyokat.
A csövet ezután a megadott tisztasági fokig csiszolószórással megfújják, általában ISO 8501-1 Sa 2½ vagy SSPC-SP 10/NACE No. 2 szerint, ha a vonatkozó eljárás ezt megköveteli. A robbantás egy rögzítési profilt is létrehoz, amely elősegíti az FBE és az acél közötti mechanikai kapcsolatot.
Az ellenőrzés a következőket tartalmazhatja:
- a tisztaság vizuális összehasonlítása;
- felületi profil mérés replika szalaggal vagy kalibrált profilműszerrel;
- por értékelés;
- oldható sók vizsgálata, ha előírják;
- a csőfelület hőmérsékletének és harmatpontjának ellenőrzése;
- annak megerősítése, hogy a laza csiszolóanyagot és a beágyazott szennyeződéseket eltávolították;
- a szemcseszórás és a bevonat közötti intervallum szabályozása.
A szükséges rögzítési profilt a kiválasztott FBE por és a minősített bevonási eljárás határozza meg. Egy rögzített profiltartományt nem szabad automatikusan lefordítani egy másik porrendszerből.
2. Előmelegítés
A tiszta csövet indukciós tekercsek vagy más jóváhagyott fűtési rendszer fűti. Az acélnak el kell érnie az adott porfelhordó ablakot, mielőtt belépne a szórófülkébe.
A hőmérséklet-szabályozásnak figyelembe kell vennie:
- a cső falvastagsága és hőkapacitása;
- kerületi hőmérséklet egyenletessége;
- a hőmérséklet változása a cső mentén;
- hőveszteség a végek és a visszavágási zónák közelében;
- bevonatsor sebessége;
- a szükséges gélesedési és kikeményedési idő;
- kalibrált infravörös és kontakt hőmérsékletű műszerek.
A minősített tartomány alatti acélhőmérséklet tökéletlen olvadást, gyenge felületi nedvesedést, gyenge tapadást és elégtelen kikeményedést okozhat. A túlzott hőmérséklet felgyorsíthatja a gélesedést, csökkentheti a film rugalmasságát, károsíthatja a port, vagy nem megfelelő kötési állapotot eredményezhet. A gyártási naplónak a ténylegesen mért hőmérsékletet kell feltüntetnie, nem csak a fűtés beállítását.
3. Elektrosztatikus porfelhordás
Az elektrosztatikusan feltöltött FBE port a földelt és fűtött acélcsőre szórják. A por érintkezéskor megolvad, a szóróprofil felé áramlik, és összetapadva egy folyamatos filmet alkot.
Az alkalmazásvezérlők általában a következőket tartalmazzák:
- a por neve és tételszáma;
- a por tárolási feltételei és eltarthatósága;
- szűz és visszanyert por határértékei;
- a szórópisztolyok helyzete és feszültsége;
- por előtolási sebesség;
- cső forgása vagy szállítószalag sebessége;
- a szórófülke tisztítása;
- lerakódás a hegesztési varratokra;
- a csökkentett területek maszkolása és ellenőrzése;
- filmvastagság a csővégeken és a geometriai átmeneteknél.
A helyi DFT-t ellenőrizni kell a hegesztési varratoknál, a földelési zónákban, a csővégeken és más olyan helyeken, ahol a felület geometriája vagy a hőmérséklet változása befolyásolhatja a bevonat lerakódását.
4. Kikeményedés és hűtés
Felhordáskor az acél maradékhője lehetővé teszi az olvadt epoxi gélesedését és kémiai térhálósodását. A szükséges kikeményedési feltétel a por összetételétől, az acél hőmérsékleti előzményeitől, a filmréteg vastagságától és a vízzel történő kioltás előtt eltelt időtől függ.
A jóváhagyott eljárásnak meg kell határoznia:
- az elfogadható alkalmazási hőmérsékleti ablak;
- a minimális kikeményedési vagy tartózkodási idő;
- vonalsebesség korlátozások;
- a vízzel való kioltás előtti idő;
- szükség esetén további utómelegítés;
- a kikeményedés ellenőrzési módszere;
- a hőmérséklet- vagy vonalsebesség-eltérés után végrehajtandó művelet.
A differenciális pásztázó kalorimetria használható, ha szükséges a por tulajdonságainak, az üvegesedési viselkedésnek vagy a kikeményedés mértékének értékelésére. A tesztelési gyakoriságnak és az elfogadási kritériumoknak követniük kell a vonatkozó szabványt, a bevonat minősítését és a projekt ITP-jét.
A hűtés csak a megfelelő kikeményedés elérése után kezdődik. Levegős oltás, vízhűtés vagy lépcsős hűtés használható a minősített eljárás szerint. Az idő előtti kioltás megzavarhatja a kikeményedést, míg a megfelelő hűtés előtti ellenőrizetlen kezelés megnyomhatja vagy meghajlíthatja a kész bevonatot.
Lehűlés után az FBE bevonatú csövet szemrevételezéssel, DFT méréssel, folytonossági zavarok észlelésével, csökkentési ellenőrzéssel, engedélyezett javítással, újbóli teszteléssel, jelöléssel és védett tárolással látják el.
Főbb teljesítményjellemzők
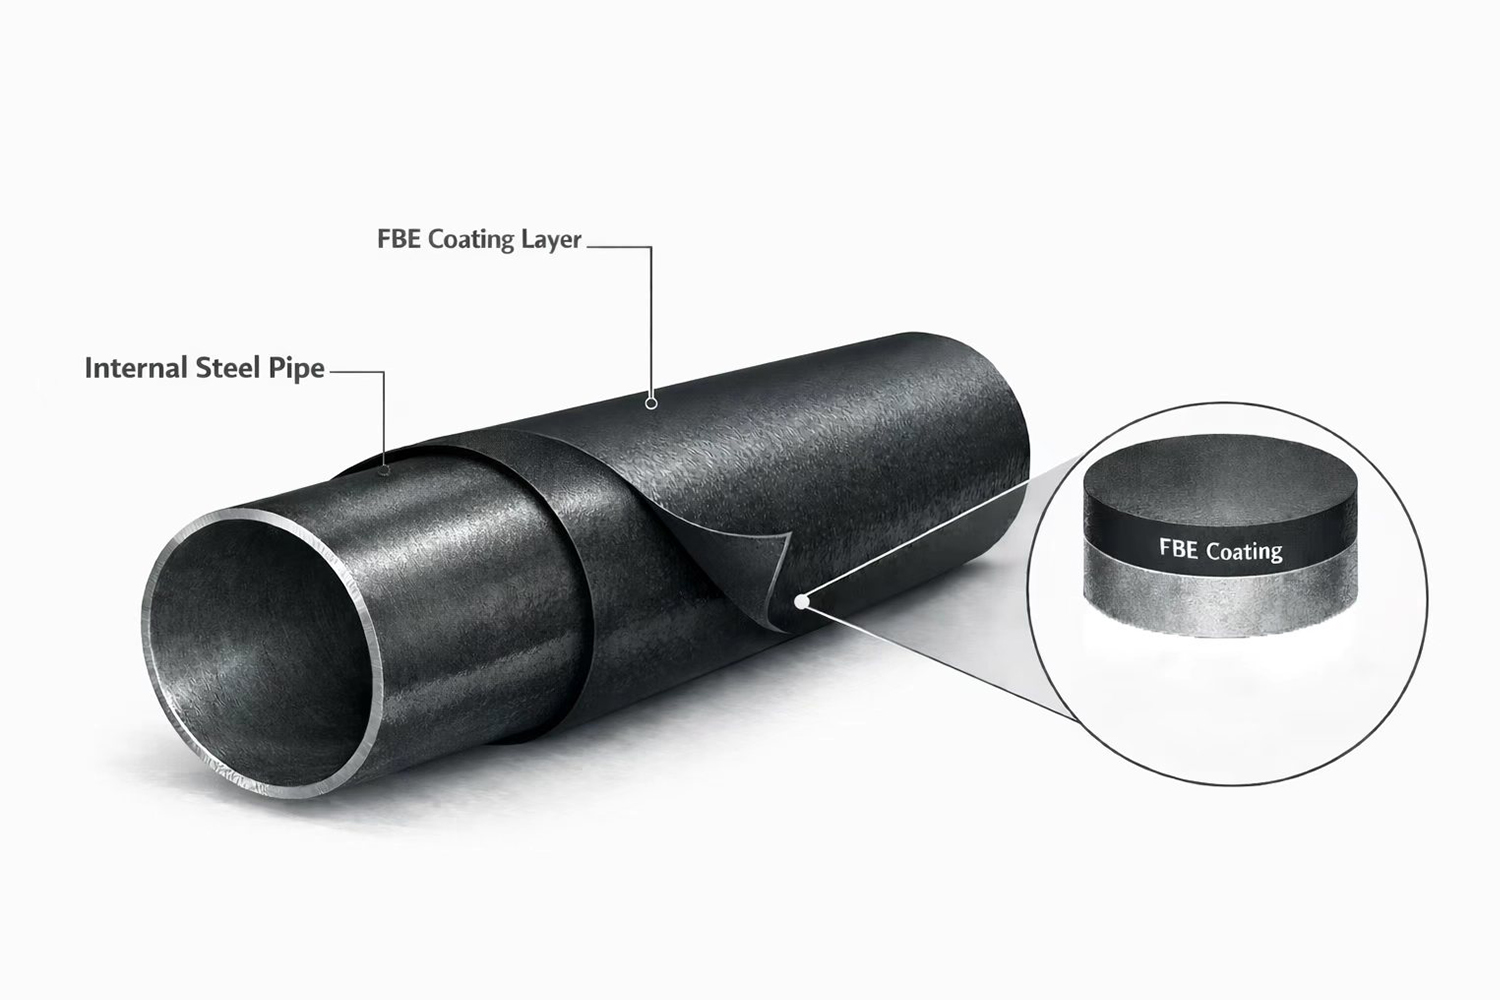
A fúziós kötésű epoxi bevonatot azért választják, mert annak teljesítménye meghatározott minősítési tesztekhez és mérhető gyártásellenőrzésekhez köthető.
Korrózióvédelem: A kikeményedett film elválasztja az acélt a nedvességtől, oxigéntől, sóktól és egyéb külső korróziós anyagoktól. A teljesítmény a bevonat folytonosságától, a tapadástól, a térhálósodástól, a filmvastagságtól és a kiválasztott pornak az aktuális működési környezethez való alkalmasságától függ.
Magas tapadás: Az FBE közvetlenül a megfelelően előkészített acélhoz tapad. A stabil tapadáshoz ellenőrzött tisztítás, rögzítési profil, felhordási hőmérséklet, kikeményedés és szennyeződés elleni védelem szükséges a szemcseszórás és a bevonat között.
Vegyszerállóság: A minősített FBE-rendszerek számos talaj vegyszernek, talajvíz-komponensnek és csővezeték-környezetnek ellenállnak. A vegyszerállóság termék- és hőmérsékletfüggő, és a tényleges expozíció alapján kell megerősíteni, nem pedig korlátlan ellenállásként leírni.
Katódos szétválási ellenállás: A katódos védelemmel működő csővezetékek esetében a bevonórendszert rutinszerűen értékelik egy szándékos hiba körüli szétválási ellenállása szempontjából, meghatározott feszültség, elektrolit, hőmérséklet és expozíciós idő mellett. A minősítési eredmények nem cserélhetők fel a porok, a kikeményedési ciklusok vagy az üzemi hőmérsékletek között.
Szívósság és rugalmasság: A minősített FBE rendszer ütésállóságot biztosít a kezelés során, és képes kezelni a csövek szabályozott deformációját. A tényleges rugalmasság a por kémiájától, a DFT-től, a kikeményedéstől, a csőátmérőtől, a falvastagságtól és a hajlítási feltételektől függ. Kétrétegű rendszerek választhatók, ahol nagyobb kopásállóságra és beépítési sérülésekre van szükség.
Sima, ellenőrizhető felület: A külső FBE sima felületet biztosít, amely megkönnyíti a vizuális, a DFT és a folytonossági ellenőrzést. Nem csökkenti a cső belső áramlási ellenállását, mivel a cső külső oldalán található. A belső érdesség csökkentése csak külön meghatározott és minősített FBE belső bevonat felhordásakor említhető.
Rendszer interfészek: epoxi alapozó és epoxi festék
A bevonási dokumentumok gyakran több epoxi-kifejezést is tartalmaznak, mivel a különböző bevonatok és a különböző munkaterületek eltérő alkalmazási módszereket igényelnek.
• Epoxi alapozó: A többrétegű külső bevonatrendszerekben (pl. poliolefin rendszerek) az epoxi alapbevonatot gyakran epoxi alapozóként írják le, mivel ez rögzíti a rendszert a szemcseszórt acélhoz, és elsődleges korróziógátlóként szolgál. Számos gyártósoron az FBE epoxi alapozó rétegként működik a teljes rendszerszerkezeten belül. • Kopásálló kétrétegű FBE (a projekt meghatározása): Ahol a telepítés során a sérülések kockázata megnövekszik a csomópontokban (autópályák, vízi utak és zsúfolt szolgáltatások), kopásálló vagy kétrétegű FBE-rendszerek határozhatók meg, amelyek a szabványos egyrétegű FBE-bevonat mellett további mechanikai védelmet nyújtanak. • Epoxifesték: a szántóföldi hézagok, műhelygörbék és helyi javítások esetén az üzemben felvitt porolvasztást általában nem a helyszínen hordják fel újra. Ezeken a területeken gyakran folyékonyan felhordott epoxi anyagokat határoznak meg, például epoxifestéket a csíkozáshoz, javításokhoz vagy javításokhoz, majd a folytonossági tesztet az elfogadás lezárása érdekében újra elvégzik.
Típusok és változatok
Az FBE bevonatot a korróziónak való kitettségtől, az üzemi hőmérséklettől és a szerelés során bekövetkező sérülésveszélytől függően különböző konstrukcióban szállítjuk.
Single Coat FBE: Egyrétegű hőre keményedő epoxipor közvetlenül az előkészített acélhoz kötve. Elsődleges külső korrózióvédő gátként használják, ahol a csőkezelés, az árok állapota és a feltöltési sérülések megfelelően ellenőrzik.
Az RFQ-nak meg kell határoznia a por minősítését, a DFT-t, a felület-előkészítést, az alkalmazási és kikeményedési ablakot, a visszavágást, a folytonossági vizsgálatot, a javítási határértékeket és a nyomon követhetőségi feljegyzéseket.
Kétrétegű FBE: A kétrétegű konstrukció egy kopásálló vagy mechanikusan megerősített külső réteget ad az elsődleges korróziógátló FBE-hez. Használható kereszteződésekben, durva terepen, HDD megcsúszásakor és egyéb olyan helyeken, ahol egyetlen réteg nagyobb mechanikai sérüléseknek lehet kitéve.
A kétrétegű FBE nem teszi szükségessé a gondos kezelést, a megfelelő görgőket, a párnázott támasztékokat, a kompatibilis terepi ragasztóbevonatot és a telepítés utáni ellenőrzést.
- 3LPE és 3LPP többrétegű rendszerek: Az FBE alkotja az első korróziógátló réteget egy háromrétegű poliolefin bevonatban. A ragasztóréteg az FBE-t a PE vagy PP külső réteghez köti, míg a poliolefin további mechanikai és nedvességzáró teljesítményt biztosít.
Az ajánlatkérésben fel kell tüntetni a teljes 3LPE vagy 3LPP rendszert, az egyes rétegekre vonatkozó egyedi követelményeket, a teljes vastagságot, a vágási geometriát, a leválasztási vagy ragasztási teszteket, a folytonossági ellenőrzést, a javítórendszert és a nyomonkövetési csomagot.
Ellenőrzési és dokumentációs csomag
Az FBE bevonat elfogadása általában akkor zárul le, ha a vevő (1) ellenőrizheti, hogy a bevonatrendszer és az ellenőrzési kör megfelel-e az RFQ/ITP-nek, (2) a cső minden hosszát nyomon követheti egy bevonattételhez és annak vizsgálati jegyzőkönyvéhez, és (3) megerősítheti, hogy a javításokat és az újbóli vizsgálatokat nyitott tartások nélkül fejezték be és rögzítették.
A tipikus szállítmányok a következők: ⒈ Anyag- és folyamatellenőrzési feljegyzések: bevonási eljárás és ITP (projekt jóváhagyva), beérkező ellenőrzési jegyzőkönyvek, epoxipor-tétel/tétel-tanúsítványok (CoA), sarzs nyomon követhetősége, tárolási/eltarthatósági ellenőrzése, valamint a sorfolyamat paraméterei, beleértve a csiszolóanyag-szabályozást, a felületi profil célokat és az előmelegítési hőmérsékleti ablakot (180-250 fokos gyártási időszak). ⒉ A felület előkészítésének és felhordásának igazolása: a tisztaság ellenőrzése (pl. Sa 2½ / NACE No ⒊ Kész bevonatvizsgálati jelentések: DFT eredmények nyomon követhető műszerazonosítóval és meghatározott leolvasási mintával (min/avg/max vs. meghatározott tartomány), megszakítási (jeep) teszt rekordok, amelyek jelzik a teszt igénybevételének kritériumait, a lefedettség hatókörét, az eredményeket és a talált folytonossági hiányokat, valamint vizuális ellenőrzési megjegyzések a bevonat állapotára és a vég/vágás megfelelőségére vonatkozóan. ⒋ Javítási és újratesztelési zárás csomag: Javítási jegyzőkönyv, amely részletezi a hiba típusát, helyét (a csőazonosító és pozíció szerint), a javítási anyagot/módszert, a kikeményedés megerősítését (ahol szükséges) és a szükséges ismételt vizsgálati eredményeket (a folytonossági ismételt teszt és bármely további DFT-ellenőrzés), amíg a folytonosság nyílt javítások nélküli elfogadása teljesül. ⒌ Nyomon követhetőségi és kibocsátási fájl: Nyomon követhetőségi mátrix, amely összeköti a csőjelölést/azonosítót a bevonattételhez és a portételhez, az ellenőrzési jegyzőkönyvek számához (DFT/megszakítások/javítások) és a csomagolási lista tételeihez, amelyet ellenőrző berendezések kalibrálási tanúsítványai (DFT-mérő, folytonossági érzékelő, hőmérsékleti műszerek) és projekt által meghatározott nyilvántartási laboratóriumok, minősítési laboratóriumok/minősítések támogatnak. leválás, ütés/kopás).
Projektellátás és kivitelezés támogatása
A GNEE támogatja az FBE bevonat szállítását azáltal, hogy a bevonat hatókörét a mérhető elfogadási bizonyítékokhoz igazítja, így az ajánlatkérés áttekintése, az ITP végrehajtása és a kiadás jóváhagyása az első benyújtáskor lezárható.
A teljesítménylefedettség jellemzően a következőket tartalmazza: Hatókör megerősítése: bevonatrendszer típusa (egyrétegű FBE, kopásálló kétrétegű FBE vagy FBE epoxi alapozóként 3LPE/3LPP-n), DFT ablak, folytonossági (jeep) vizsgálati kritériumok, hosszcsökkentés, javítási határok és a telepítési módszerrel és a terepi illesztési felülettel összhangban lévő újratesztelési követelmények. Tétel- és dokumentum-ellenőrzés: Csőazonosítás a bevonat- és portételhez kapcsolva, DFT-leolvasásokkal, folytonossági vizsgálati rekordokkal és csőhosszak vagy tételek szerint rendezett javítási/újrateszt-rekordokkal, és a csomagolási lista elemeivel összefüggésben. Kezelés elleni védelem: Vágás- és ferde/végvédelem van meghatározva és alkalmazva a rakodás, szállítás és udvari kezelés során bekövetkező sérülések csökkentésére, konzisztens végállapot fenntartása a terepi hegesztés és a hézagbevonat során. Kiadási fájl: Egy összevont csomag, amely a bevonási folyamat nyilvántartásait, a vizsgálati eredményeket, a kalibrálási/minősítési bizonyítékokat (projekt által meghatározott), a nyomon követhetőségi levelezést és a szállítási dokumentumokat egyesíti egy felülvizsgálatra kész struktúrában, hogy minimalizálja az újraküldési ciklusokat.
Ingyenes árajánlat
Gyakran ismételt kérdések (GYIK)
1. kérdés: Mi az a fúziós kötésű epoxi bevonat, és mit jelent a „fúzió” az FBE bevonatban? A1: A fúziós kötésű epoxibevonat egy előmelegített acélra felvitt epoxiporbevonat; A "fúzió" a por megolvasztása és nedvesítése az acél forró felületén, áramlása, amíg folyamatos filmet nem képez, majd az ezt követő kikeményedés, amíg térhálós epoxi gáttá nem válik.
2. kérdés: Van különbség az FBE-bevonat és az FBE-porbevonat között? A2: Az FBE bevonat a cső vagy alkatrész végső kikeményedett bevonatát írja le, míg az FBE porbevonat a poranyagot és a bevonat kialakításához használt porfelhordási folyamatot hangsúlyozza.
3. kérdés: Milyen ellenőrzési elemeket használnak jellemzően az FBE bevonat elfogadására a bevont csöveken? 3. válasz: Az elfogadás jellemzően a száraz rétegvastagság (DFT) eloszlására, a folytonossági/porozitási vizsgálatra, a javítási és újratesztelési feljegyzésekre, a vágási/végi állapot figyelésére és a nyomon követhetőségre összpontosít, amely összeköti a csőazonosítót a bevonattétellel és az ellenőrzési jegyzőkönyvekkel.
4. kérdés: Hol illeszkedik az epoxi alapozó és epoxifesték az FBE-t előíró csőbevonat-projektben? A4: Az epoxi alapozó jellemzően az epoxi alapbevonatot írja le többrétegű rendszerekben, ahol az FBE alapozórétegként működhet, míg az epoxifestéket jellemzően terepi hézagok bevonására vagy olyan helyi javításokra használják, ahol a porolvasztást nem alkalmazzák újra a helyszínen.
Népszerű tags: fbe (fúziós kötésű epoxi) bevonat csőhöz, szállító, testreszabott, nagykereskedelmi, olcsó, kedvezmény, árlista, alacsony ár, raktáron, ingyenes mintakönyv


