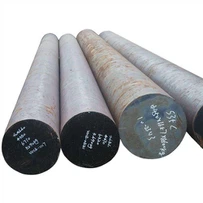
ÁLTALÁNOS
A Gnee M2 acél a leginkább ajánlott és leggyakrabban használt vágási feltételek a folyamatos vagy időszakos vágószerszámok gyártásához. Kémiai összetétele volfrámban, molibdénben és vanádiumban biztosítja a 64,5 HRC feletti mérsékeltség magas szintű keménységét, és melegben magas keménységet tart fenn, garantálja a vágási teljesítmény kiváló megtartását a szolgálatban.
Kémiai összetétel - C (0,90) • Mn (0,30) • Si (0,30) • Cr (4,20) • W (6,20) • Mo (5,00) • V (1,90 )
Ellátási feltételek - Lágyított állapotban, kb. 240 HB keménységgel szállítva.
ALKALMAZÁSOK
A Gnee M2-t közös típusú fúrókban, csapokban, fúrókban és csigákban, késekben, kefékben, dörömbökben, menethengerlő fésűkben stb. Használják. Azt is használják a hideg vágás és formázása dies és lyukasztó, ahol a szerszámok lehet használni kevésbé keményen szerint az adott alkalmazás.
HŐKEZELÉS
Stresszoldás: Komplex alakú szerszámokban, heterogén anyagok eltávolítása a nagyolásban, hirtelen változások a szakaszokban stb., A stresszoldó kezelést el kell végezni a méret- és alakváltozások minimalizálása érdekében a kioltás és temperálás során . A kezelésnek legalább 2 órán keresztül 550-650 ° C között kell lennie, majd lassan lehűlnie.
Temper: 1190 és 1200 ° C közötti hőmérsékleten austenizáljuk. Sós fürdőkben vagy vákuumsütőkben keményíthető. Hideg levegő, forró olaj, sófürdő vagy nitrogénnyomás vákuumkemencében. Az ausztenitizációig tartó fűtés során 2 előmelegítést kell végezni a hőmérséklet egységességének biztosítása és a torzulások minimalizálása érdekében.
Temperálás: A megkeményedés után azonnal meg kell tenni, amikor a hőmérséklet eléri a 70 ° C-ot. A temperálási hőmérsékletnek 550-560 ° C körül kell lennie. A hideg munkaműveletekben alacsonyabb keménységben, amelyet az eliminációs vödör vágására ajánlott, 64-65 HRC-t nem szabad gyakorolni a temperálási hőmérséklet növelésével. Alacsonyabb keménységet kell elérni az ausztenitizáló hőmérséklet módosításával, a temperálási hőmérséklet fenntartásával.
Gyors hűtés 1200 ° C-tól. Kettős temperálás 2 órán keresztül.
Nitriding: Az acél nitridálható, hogy növelje a felületi megkeményedés kopásállóságát. A nitridálás utáni maximális keménység 1200HV sorrendben van. A fehér réteg jelenléte erősen elkeseredett.
Befejezés: A nagy sebességű acélokat hagyományosan PVD (Physical Vapor Deposition) folyamat vonja be. A kerámia bevonat nagy keménységgel, átlagosan 2000 HV-os, alacsony súrlódási együtthatóval rendelkező filmeket gyárt, átlagosan 0,3 az acélhoz képest. Ezek a fóliák fontosak a csiszoló és ragasztó kopással szembeni ellenállás növeléséhez.
Népszerű tags: aisi m2 cső, szállító, testreszabott, nagykereskedelem, olcsó, kedvezmény, árlista, alacsony ár, raktáron, ingyenes sampler