


SSAW (spirálhegesztett) csővezeték
A GNEE teljes és integrált gyártósorokat biztosít az LSAW, SSAW, ERW, varrat nélküli csövek és korróziógátló bevonatok számára. Az összes szakaszt -a lemez/tekercs előkészítésétől, alakításától és hegesztésétől a roncsolásmentes vizsgálatig (NDT), ferde levágásig és 3LPE/FBE bevonatig- úgy tervezték, hogy egyetlen rendszerként működjenek együtt, nem pedig különálló berendezések szigeteiként.
Ha befektet egy acélcsőgyárba, akkor nem csak gépeket vásárol: termelési kapacitást, termékminőséget és szállítási megbízhatóságot vásárol a következő 10-20 évre. A rosszul megtervezett vonal szűk keresztmetszeteket, instabil minőséget és folyamatos problémamegoldást jelent. Egy jó méretű sor zökkenőmentesen fut, olyan csövet gyárt, amely megfelel az ellenőrzésnek, és segít a projektek megnyerésében.
A mechanikus vonalon kívül a nagy kínai acélgyárakban széles körben használt modern intelligens vezérlőrendszereket integráljuk: a gyártási paramétereket, a hegesztési áramokat, a hőmérsékleteket, a vonalsebességeket és az NDT eredményeket valós időben rögzítjük és frissítjük. Az ilyen típusú digitális vezérlés és adatnaplózás a következőket kínálja:
- Stabilabb és megismételhető termékminőség
- Teljes gyártás és minőségbiztosítási nyomon követhetőség minden csővezetékhez
- Gyorsabb hibaelhárítás, ha valami elromlik
- Világosabb KPI és hatékonyság-ellenőrzés az üzemirányításhoz
Ez a vevő számára egyetlen beszállítót jelent, amely mind a gyártósorért, mind annak digitális gerincéért felel, az API / ASTM / EN / GB szabványokhoz már adaptált folyamatokkal, valamint egy könnyebben indítható, irányítható és karbantartható üzemet.
LSAW csőgyártó sor (JCOE)
Kiváló minőségű, nagy átmérőjű csővezetékekhez és szerkezeti csövekhez komplett JCOE LSAW vezetékeket kínálunk, beleértve:
| A folyamat szakasza | Fő felszerelés | Fő funkció és támogatott szabványok |
|---|---|---|
| Nyersanyag vizsgálat | Automata UT fémlemez szkenner + lézeres jelölő rendszer | 100%-os hibaészlelés, teljes nyomon követhetőség (API 5L, EN 10219) |
| Élelőkészítés | Nagy pontosságú élmaró + hajlítógép | Tökéletes hegesztési ferde geometria, tűrés ±0,1 mm |
| Alakú | J-C-O-E progresszív prés (3000 tonnáig) + előhajlító keretek | Egyenletes kerekség, minimális maradó feszültség, OD 1626 mm-ig |
| Hegesztés | Többvezetékes beltéri és kültéri SAW állomások (4+4) | Teljes áthatoló varratok, API 5L/ISO 3183 minősítéssel |
| Bővítés és kalibrálás | 9 Görgős mechanikus bővítő/hideg expanziós egység | Pontos külső külső tűrés ±0,5%, jobb folyáshatár |
| NDT és minőségellenőrzés | Teljes test online/offline UT + RT hegesztési gyöngyökön | 100%-os lefedettség, megfelel a PSL2 és harmadik fél EN/GB követelményeinek |
| Hidrosztatikus teszt | Nagynyomású pad (500 bar-ig) + automatikus mérleg | Ellenőrzi a nyomástömörséget és a pontos súlyszámítást |
| Befejezés | Légyvágás, végferdítés (30 fok ±5 fok), tisztítás | Terepi hegesztésre és bevonásra kész, további megmunkálás nélkül |
Ez a vonal alkalmas API 5L / ISO 3183 / GB/T 9711 szabványú csövek gyártására hosszú távú olaj-, gáz- és vízszállításhoz, valamint nehéz szerkezeti és cölöpös alkalmazásokhoz.
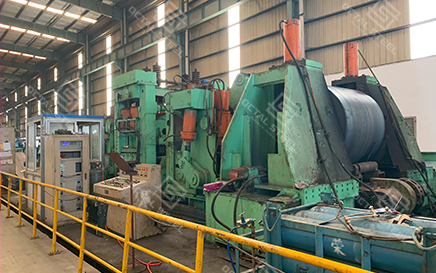
SSAW (spirálhegesztett) csővezeték
A hosszú hosszúságú spirálcsövek nagy hatékonyságú gyártásához a következőket szállítjuk:
| A folyamat szakasza | Fő felszerelés | Fő funkció és támogatott szabványok |
|---|---|---|
| Tekercs előkészítése | Automata letekercselő + gréder + élmarás + szalagcsatlakozás | Tökéletes szalagbeállítás, hegesztésre kész élek (API 5L, ASTM A252) |
| spirálképzés | Háromhengeres alakító vonat állítható alakítási szöggel (30 fok – 70 fok) | Precíz propellervezérlés, OD tartomány 219–3048 mm |
| Hegesztés | Többvezetékes beltéri és kültéri SAW állomások (legfeljebb 4+4) + fluxus-visszanyerő rendszer | Teljes áthatolású varratok, nagy leválasztási arány, PSL2 minősítéssel |
| Online minőségellenőrzés | Valós idejű varratkövetés + ultrahangos hegesztésfigyelés | A hegesztés 100%-os ellenőrzése a gyártás során, megfelel a DNV-GL követelményeinek |
| Végvágás és befejezés | Repülő vágófűrész + véglap + hidraulikus lekerekítő egység | Tiszta szögletes végek, 30 fok ±5 fokos ferde, terepi hegesztésre kész |
| NDT és hidrosztatikus vizsgálat | Offline teljes testű UT + nagynyomású hidrosztatikus pad (akár 500 bar) | Teljes integritás-ellenőrzés, automatikus súly- és hosszrögzítés |
| Anyagkezelés | Görgős szállítószalagok + szállítókocsik + automata rakodórendszer | A 18 m-nél hosszabb csövek biztonságos kezelése csökkenti a felületi sérüléseket |
ERW (nagyfrekvenciás) csővezeték
Kis és közepes átmérőkhöz nagyfrekvenciás egyenes varratú ERW csőmarókat kínálunk, beleértve:
| A folyamat szakasza | Fő felszerelés | Fő funkció és támogatott szabványok |
|---|---|---|
| Tekercs előkészítése | Letekercselő + precíziós nyírás + szalagakkumulátor + automatikus szalagcsatlakozás | Folyamatos adagolás, tökéletes szalagélbeállítás (API 5L, ASTM A53) |
| Alakú | Ketrecformázó + uszonyos áteresztő dobozok gyorsan cserélhető kazettákkal | Pontos kerekség, külső átmérőjű tartomány 21,3–660 mm (½″–26″) |
| Hegesztés | Szilárdtestű nagyfrekvenciás hegesztő (200–800 kW) + Impedanciahenger | Teljes áthatolásos hegesztés 120 m/perc sebességig, PSL2 minősítéssel |
| Zsinór eltávolítás | Külső és belső vezeték nélküli rendszer (levegő- vagy vízhűtéses) | Tiszta hegesztési terület, sima ID/OD felület |
| Varrat hőkezelés | Beépített indukciós normalizáló kemence | Egységes mikrostruktúra, jobb hegesztési szívósság és hajlékonyság |
| Kalibrálva és kiegyenesítve | Török fejjel vonat + többgörgős egyengető gép | OD tolerancia ±0,5%, egyenesség 1:2000 vagy annál kisebb |
| NDT és hidroteszt | Örvényáramok + teljes test UT + hidrosztatikus pad (500 bar-ig) | 100%-os hegesztési és testellenőrzés, megfelel az API 5L PSL2 / ASTM A53 szabványnak |
| Befejezés | Légyvágás, végletörés/menet, csomagolás és jelölés | Azonnali szállításra vagy bevonásra kész |
Ez a vonal lefedi az ASTM A53, API 5L, EN 10219 szabványokat, víz- és gázcsöveket, szerkezeti üreges profilokat és egyéb alacsony/közepes nyomású alkalmazásokat.

Varrat nélküli csővezeték (melegen hengerelt és kész)
A varrat nélküli csőprojektekhez megtervezzük és szállítjuk a kulcsfontosságú berendezéseket:
| A folyamat szakasza | Fő felszerelés | Fő funkció és támogatott szabványok |
|---|---|---|
| Billet előkészítés | Sétagaras fűtésű kemence + tuskó központosító és átviteli rendszer | 1250-1280 fokos egyenletes fűtés, precíz központosítás a lyukasztáshoz |
| Lyukasztás | Mannesmann kétgörgős keresztvágó szerelvény vagy kúpos típusú lyukasztógép | Üreges héj kialakítása, OD 60-220 mm, fal 5-30 mm |
| Falhosszabbítás és -csökkentés | Vonat tüskével (5-8 doboz) vagy rögzített tüskével + vonat dugóval | OD tartomány 21,3–660 mm, fal 2,5–70 mm, megfelel az API 5CT / ASTM A106 szabványnak |
| Kalibrált és kész laminált | Csökkentő{0}}hordágy (SRM) 18-28 dobozból + feszítő | Végső OD tolerancia ±0,5%, fal ±8%, tökéletes kerekség |
| Hűtés és egyenesítés | Hűtőágy + 9 hengeres forgó egyengető | Egyenesség Legfeljebb 1:2000, szabályozott hűtés a mikroszerkezethez |
| Hőkezelés | Normalizáló kemence / járógerendák Q&T + vízhűtés | Teljes Q&T kapacitás N80Q, P110, Q125, 13Cr |
| NDT és tesztelés | Teljes test UT + EC + hidrosztatikus pad (700 bar-ig) | 100%-os ellenőrzés, megfelel az API 5CT PSL2/3, EN 10204 3.2 |
| befejező vonal | Fűrész hosszra vágás + CNC letörés + menetvágás + jelölés | Prémium csatlakozásra és azonnali beszállásra készen |
A varrat nélküli vonal alkalmas kazáncső, OCTG, nagynyomású cső és magas hőmérsékletű ötvözetcső gyártására.
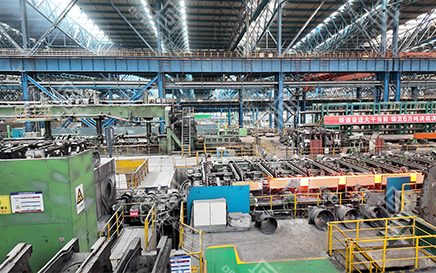
Korróziógátló bevonat és bevonatsorok
A gyártási lánc teljessé tétele érdekében a GNEE külső és belső bevonatsorokat is szállít csőszerelvényekhez:
| A folyamat szakasza | Fő felszerelés | Fő funkció és támogatott szabványok |
|---|---|---|
| Felület előkészítés | Zárt ciklusú szemcseszórás + porgyűjtés + indukciós előmelegítés | Tisztítás SA 2.5, felületi hőmérséklet 40-60 fok a tökéletes tapadás érdekében |
| FBE alapozó | Elektrosztatikus porpisztolyok + fluidágyas rendszer | Egységes 350–600 μm FBE réteg, megfelel a CSA Z245.20, NACE szabványoknak |
| Ragasztóréteg és PE/PP | Extruder + T matrica a ragasztóhoz + oldalsó csomagolás PE/PP extrudáláshoz | 3LPE/3LPP összesen 2,5–4,5 mm, leválási szilárdság 23 fokon 250 N/cm vagy annál nagyobb |
| Oltás és oltás vízzel | Zárt rendszerű vízoltó alagút + léghűtő rész | Gyors hűtés, elkerüli a PE kristályosodás miatti károsodást |
| Pórusfelismerés | Nagyfeszültségű DC pórusérzékelő (25 kV állítható) | 100%-ban pórusmentes garancia, megfelel a NACE SP0274 szabványnak |
| Belső bevonat (opcionális) | Belső szemcseszórás + folyékony epoxi/FBE szórócső | 300-500 μm belső bélés az ivóvíz vagy az áramlás hatékonysága érdekében |
| Végső ellenőrzés és kezelés | Automatikus jelölés, vastagság/tapadásvizsgáló állomás + csőátvezető rendszer | Teljes minőségbiztosítási jelentés csővezetékenként, azonnali szállításra készen |
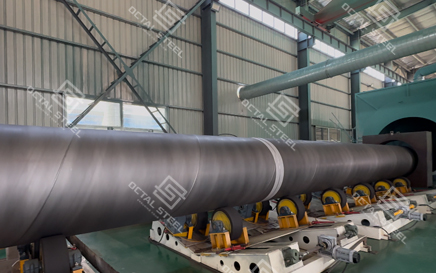
3LPE (pipe exterior anticorrosive system) bevonat gyártósor
A 3LPE bevonat gyártósort úgy tervezték, hogy háromrétegű polietilén rendszerű -olvasztott epoxi (FBE) alapozót, kopolimer ragasztót és PE külső burkolatot- hordjon fel acélcsövekre a hosszú távú korrózió elleni védelem érdekében föld alá süllyesztett és süllyesztett csővezetékeknél. A GNEE konfigurációban a 3LPE bevonatsor integrálva van a felfelé irányuló csővezetékekkel, hogy állandó felületi állapotot, hőmérsékletszabályozást és vezetéksebességet tartsanak fenn, ami kritikus a bevonat vastagságának egyenletessége és a tapadás szempontjából.
A folyamat zárt ciklusú szemcseszórással kezdődik az SA 2.5 felületi tisztaság elérése érdekében, majd indukciós előmelegítéssel az acélfelületet az FBE tapadásra alkalmas szabályozott hőmérsékletű ablakon belül tartva. Az FBE bevonatot elektrosztatikus porpisztollyal vagy fluidágyas rendszeren keresztül hordják fel, jellemzően 350–600 μm tartományban egységes epoxibevonatot hozva létre az ISO 21809 és a NACE követelményeinek megfelelően.
Az FBE gélesedését követően a cső belép a ragasztó- és PE-extrudálási szakaszba, ahol egy kopolimer ragasztóréteget és egy PE bevonatot visznek fel egy extruder és T-szerszám segítségével. A teljes bevonatvastagságot általában 2,5–4,5 mm között szabályozzák a szabványos 3LPE rendszerek esetében, a lefejtési tapadási értékek jellemzően 23 fokon meghaladja a 250 N/cm-t, a projekt specifikációjától függően. A zárt hurkú vízhűtő alagút léghűtéssel stabilizálja a PE réteget anélkül, hogy kristályosodási károsodást vagy maradék feszültséget okozna.
A 3LPE bevonat gyártósor minőségellenőrzése online történik. Minden cső 100%-os pórusérzékelésen megy keresztül egy állítható egyenáramú nagyfeszültségű detektor segítségével (25 kV-ig), hogy ellenőrizze a pórusmentes bevonat sértetlenségét, ezt követi a vastagságmérés, a tapadásteszt és a szemrevételezés. Szükség esetén ugyanaz a vonal konfigurálható belső epoxi- vagy FBE-bevonathoz, amely lehetővé teszi a kombinált külső korrózióvédelmet és belső áramláshatékonysági megoldásokat.
Azáltal, hogy a 3LPE bevonat gyártósort a teljes csővezeték-gyártási és befejező csomag részeként szállítják, a GNEE konzisztens bevonatteljesítményt, nyomon követhető ellenőrzési jegyzőkönyveket és másodlagos kezelés vagy utómunkálat nélküli bevonatrendszereket tesz lehetővé a csővezetékekre történő beszerelésre.
Miért dolgozzon a GNEE-vel teljes vonalakon
- Egy csomag az acélcsőtől a bevonatig: LSAW, SSAW, ERW, varrat nélküli és bevonatsorok, amelyeket úgy terveztek, hogy együttműködjenek, ahelyett, hogy különböző beszállítóktól szerelnék össze.
- Folyamat + berendezések: nem csak gépeket biztosítunk, hanem az API/ASTM/EN szabványok alapján folyamatelrendezéseket, berendezések kiválasztását, segédprogramok listáját és alapvető folyamatparamétereket is.
- Telepítési és üzembe helyezési támogatás: a telepítés, az üzembe helyezés, a próbagyártás felügyelete, valamint a kezelők és karbantartók oktatása.
- Valódi csővonat-tapasztalat: Megoldásaink a Közel-Keleten, Ázsiában, Európában és Dél-Amerikában csővezeték-, OCTG-, cölöp- és bevonatos csőprojektekhez már működő üzemeken alapulnak.
- Intelligens és digitális acélcsőgyártó bázis: A modern üzemek az egyszerű automatizálástól a valóban digitális és intelligens gyártás felé haladnak. A GNEE nemcsak egy gyártósort, hanem egy intelligens acélcsőgyártó bázist is segíthet felépíteni egy millió tonnás osztályú operációs rendszerrel a háta mögött. Az elkülönített gépek helyett az egész üzem egy integrált MES/SCADA platformon keresztül csatlakozik: az egyes kulcsfontosságú állomásokról származó valós idejű adatok -alakítás, hegesztés, hőkezelés, NDT, hidrotesztelés és bevonat- élő adatokat továbbítanak egyetlen rendszerbe. A gyártási sebességet, a hegesztőáramot, a hőmérsékletet és a bevonat vastagságát menet közben figyelik és állítják be. A teljes folyamat digitális nyomon követhetősége: minden cső saját digitális nyilvántartást vezet: öntvényszám, alakítási paraméterek, NDT eredmények, hidroteszt nyomás, bevonat adatok. Ez támogatja az API/ASTM/EN/GB szabványokat, és sokkal könnyebbé teszi a harmadik felek auditálását. Intelligens gyártástervezés és ütemezés: A rendszer egyensúlyba tudja hozni a rendeléseket, a minőségeket és a méreteket a vonal mentén, segítve Önt versenyképes millió tonnás termelésben, kevesebb szűk keresztmetszettel és nagyobb sorhatékonysággal. Adatvezérelt minőség és K+F: A minőségi trendeket és a folyamatadatokat tároljuk és elemezzük, így az Ön műszaki csapata optimalizálhatja a hegesztési eljárásokat, a bevonatképleteket és a hőkezelési görbéket, ahelyett, hogy kizárólag a tapasztalatokra hagyatkozna. A befektetők és az üzemtulajdonosok számára ez azt jelenti, hogy az új üzem nem csak papíron „automatizálódik”, hanem ténylegesen emeli digitális gyártási kapacitását és műszaki színvonalát. Olyan üzemet kap, amely képes versenyképes acélcsöveket nagy méretben gyártani, olyan átláthatósággal, stabilitással és hatékonysággal, mint amit a modern csővezeték- és energiaprojektek elvárnak.
- Valós idejű adatok minden kulcsállomásról: alakítás, hegesztés, hőkezelés, NDT, hidrotesztelés és bevonat élő adatok egyetlen rendszerbe történő betáplálása. A gyártási sebességet, a hegesztőáramot, a hőmérsékletet és a bevonat vastagságát menet közben figyelik és állítják be.
- A teljes folyamat digitális nyomon követhetősége: minden cső saját digitális nyilvántartást vezet: öntvényszám, alakítási paraméterek, NDT eredmények, hidroteszt nyomás, bevonat adatok. Ez támogatja az API/ASTM/EN/GB szabványokat, és sokkal könnyebbé teszi a harmadik felek auditálását.
- Intelligens gyártástervezés és ütemezés: A rendszer egyensúlyba tudja hozni a rendeléseket, a minőségeket és a méreteket a vonal mentén, segítve Önt versenyképes millió tonnás termelésben, kevesebb szűk keresztmetszettel és nagyobb sorhatékonysággal.
- Adatvezérelt minőség és K+F: A minőségi trendeket és a folyamatadatokat tároljuk és elemezzük, így az Ön műszaki csapata optimalizálhatja a hegesztési eljárásokat, a bevonatképleteket és a hőkezelési görbéket, ahelyett, hogy kizárólag a tapasztalatokra hagyatkozna.
Egy csomag az acélcsőtől a bevonatig: LSAW, SSAW, ERW, varrat nélküli és bevonatsorok, amelyeket úgy terveztek, hogy együttműködjenek, ahelyett, hogy különböző beszállítóktól szerelnék össze.
Folyamat + berendezések: nem csak gépeket biztosítunk, hanem az API/ASTM/EN szabványok alapján folyamatelrendezéseket, berendezések kiválasztását, segédprogramok listáját és alapvető folyamatparamétereket is.
Telepítési és üzembe helyezési támogatás: a telepítés, az üzembe helyezés, a próbagyártás felügyelete, valamint a kezelők és karbantartók oktatása.
Valódi csővonat-tapasztalat: Megoldásaink a Közel-Keleten, Ázsiában, Európában és Dél-Amerikában csővezeték-, OCTG-, cölöp- és bevonatos csőprojektekhez már működő üzemeken alapulnak.
Intelligens és digitális acélcsőgyártó bázis
A modern csőgyárak az egyszerű automatizálástól a valóban digitális és intelligens gyártás felé haladnak. A GNEE nemcsak egy gyártósort, hanem egy intelligens acélcsőgyártó bázist is segíthet felépíteni egy millió tonnás osztályú operációs rendszerrel a háta mögött.
Az elszigetelt gépek helyett a teljes üzem egy integrált MES/SCADA platformon keresztül kapcsolódik:
- Valós idejű adatok minden kulcsállomásról: alakítás, hegesztés, hőkezelés, NDT, hidrotesztelés és bevonat élő adatok egyetlen rendszerbe történő betáplálása. A gyártási sebességet, a hegesztőáramot, a hőmérsékletet és a bevonat vastagságát menet közben figyelik és állítják be.
- A teljes folyamat digitális nyomon követhetősége: minden cső saját digitális nyilvántartást vezet: öntvényszám, alakítási paraméterek, NDT eredmények, hidroteszt nyomás, bevonat adatok. Ez támogatja az API/ASTM/EN/GB szabványokat, és sokkal könnyebbé teszi a harmadik felek auditálását.
- Intelligens gyártástervezés és ütemezés: A rendszer egyensúlyba tudja hozni a rendeléseket, a minőségeket és a méreteket a vonal mentén, segítve Önt versenyképes millió tonnás termelésben, kevesebb szűk keresztmetszettel és nagyobb sorhatékonysággal.
- Adatvezérelt minőség és K+F: A minőségi trendeket és a folyamatadatokat tároljuk és elemezzük, így az Ön műszaki csapata optimalizálhatja a hegesztési eljárásokat, a bevonatképleteket és a hőkezelési görbéket, ahelyett, hogy kizárólag a tapasztalatokra hagyatkozna.
Valós idejű adatok minden kulcsállomásról: alakítás, hegesztés, hőkezelés, NDT, hidrotesztelés és bevonat élő adatok egyetlen rendszerbe történő betáplálása. A gyártási sebességet, a hegesztőáramot, a hőmérsékletet és a bevonat vastagságát menet közben figyelik és állítják be.
A teljes folyamat digitális nyomon követhetősége: minden cső saját digitális nyilvántartást vezet: öntvényszám, alakítási paraméterek, NDT eredmények, hidroteszt nyomás, bevonat adatok. Ez támogatja az API/ASTM/EN/GB szabványokat, és sokkal könnyebbé teszi a harmadik felek auditálását.
Intelligens gyártástervezés és ütemezés: A rendszer egyensúlyba tudja hozni a rendeléseket, a minőségeket és a méreteket a vonal mentén, segítve Önt versenyképes millió tonnás termelésben, kevesebb szűk keresztmetszettel és nagyobb sorhatékonysággal.
Adatvezérelt minőség és K+F: A minőségi trendeket és a folyamatadatokat tároljuk és elemezzük, így az Ön műszaki csapata optimalizálhatja a hegesztési eljárásokat, a bevonatképleteket és a hőkezelési görbéket, ahelyett, hogy kizárólag a tapasztalatokra hagyatkozna.
A befektetők és az üzemtulajdonosok számára ez azt jelenti, hogy az új üzem nem csak papíron „automatizálódik”, hanem ténylegesen emeli digitális gyártási kapacitását és műszaki színvonalát. Olyan üzemet kap, amely képes versenyképes acélcsöveket nagy méretben gyártani, olyan átláthatósággal, stabilitással és hatékonysággal, mint amit a modern csővezeték- és energiaprojektek elvárnak.
Kérjen ingyenes árajánlatot most!
Népszerű tags: acélcső gyártósorok: lsaw, ssaw, erw, varrat nélküli és 3lpe bevonat, szállító, testreszabott, nagykereskedelem, olcsó, kedvezmény, árlista, alacsony ár, raktáron, ingyenes minta


